24. 氮化钛铝耐高温 PVD 镀膜加工
文章从应用场景与实际使用切入,说明氮化钛铝耐高温 PVD 镀膜加工在冲压模具、半导体治具、切削刀具中的落地方式与维护要点,并结合苏州百镀纳米科技有限公司的工艺控制与打样服务,给出前处理及设备选型建议。
在精密制造与半导体相关领域中,工件常处于高温且伴有摩擦、氧化的工况,常规表面处理难以兼顾耐热与尺寸稳定。本文从应用场景与实际使用的角度,解析氮化钛铝耐高温 PVD 镀膜加工如何嵌入产线并解决现场损耗问题。苏州百镀纳米科技有限公司基于 PVD 真空纳米涂层技术,为江苏苏州、无锡客户供给可量产的氮化钛铝膜层,使模具与治具在持续受热环境下保持低变形与高附着。
高温冲压场景中的膜层使用实况
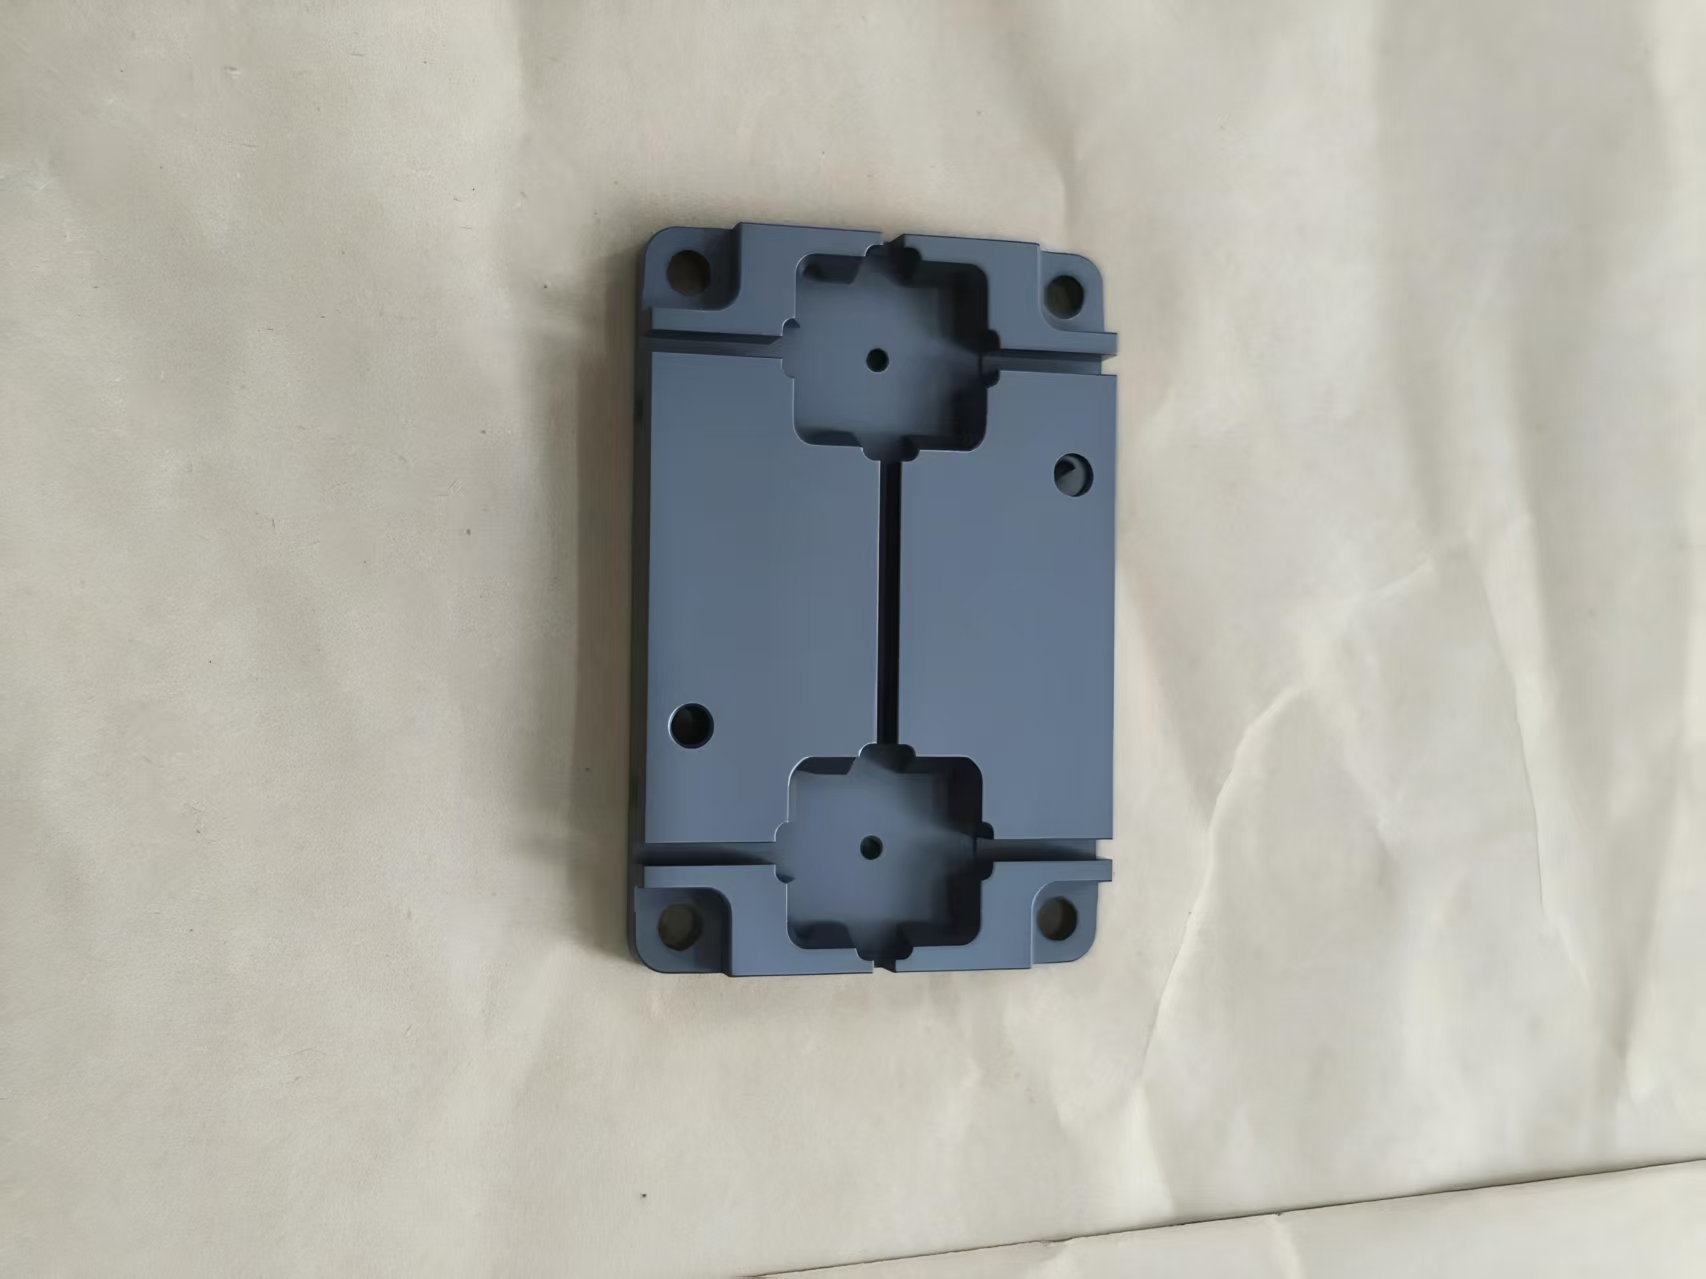
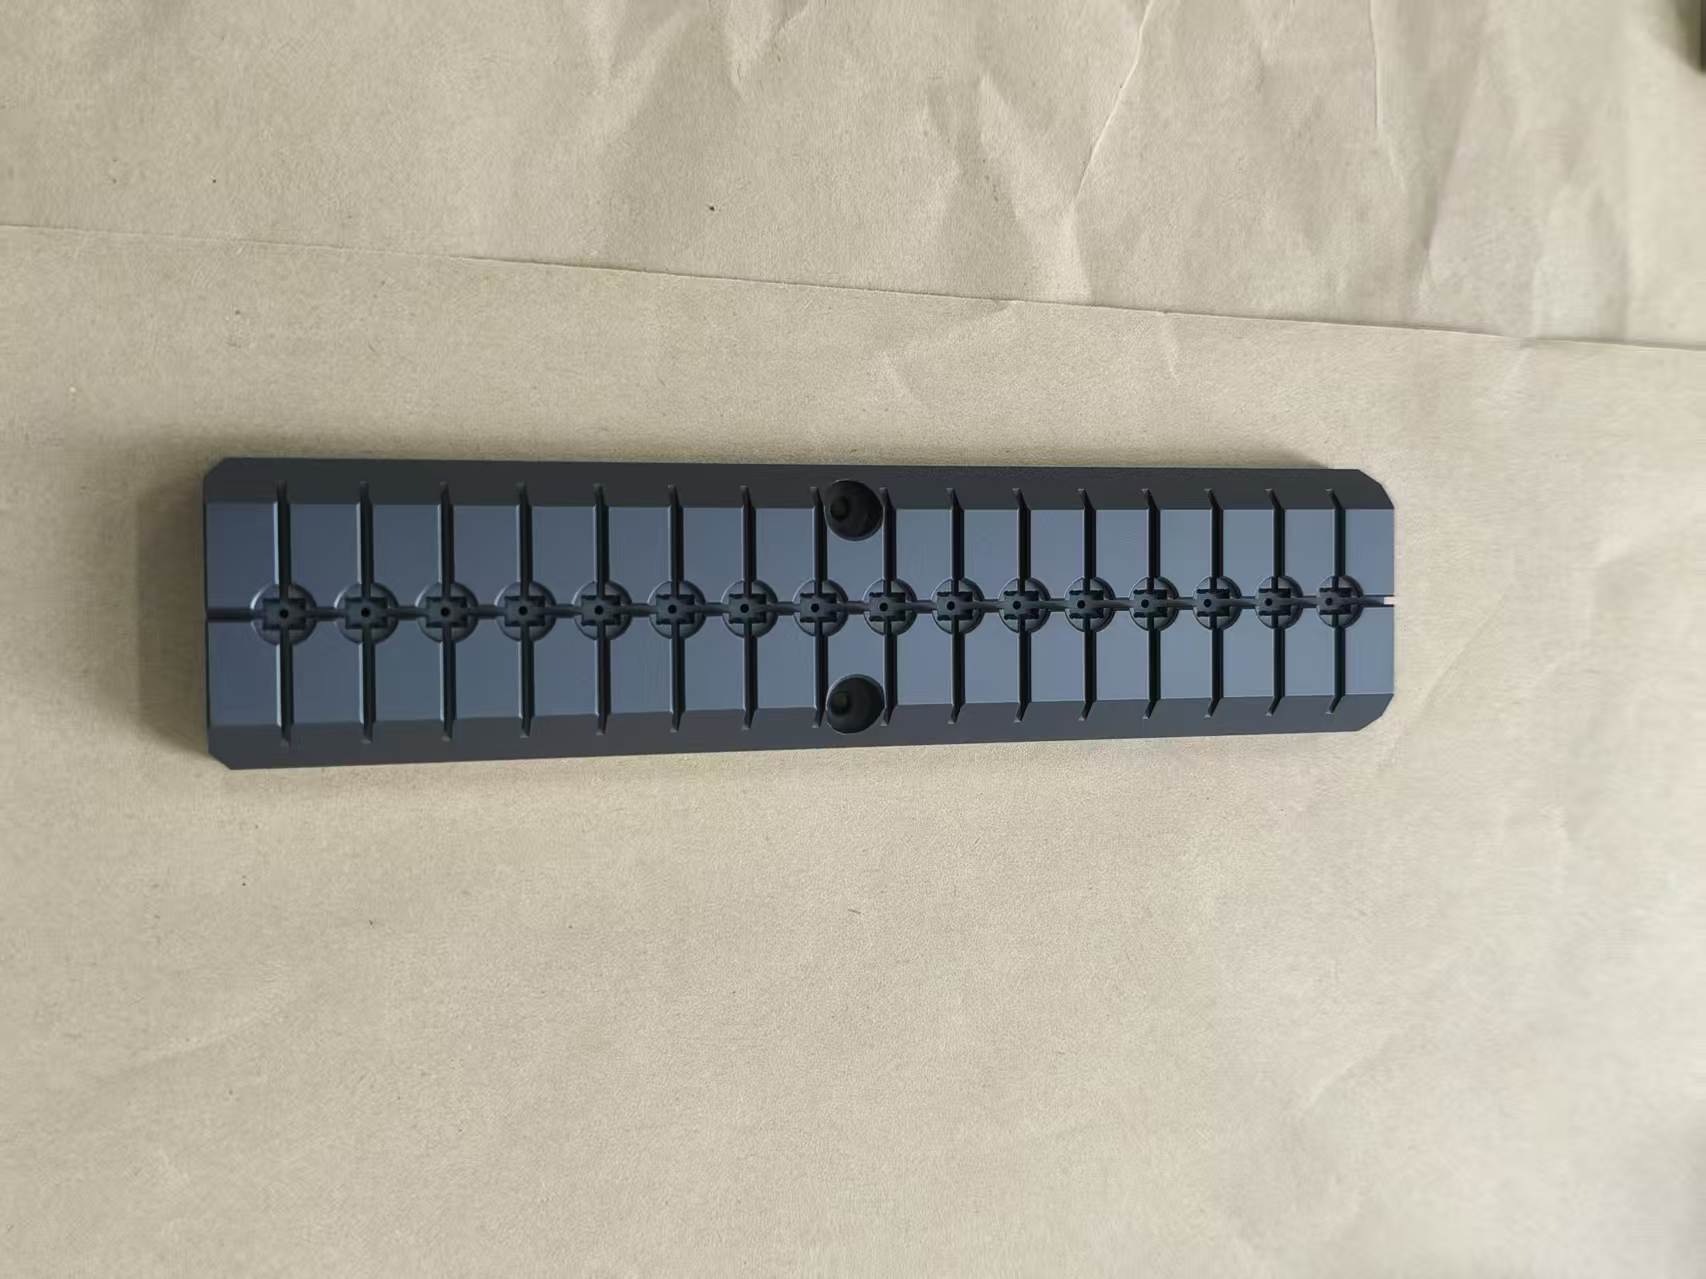
在江苏无锡某五金冲压厂,排针端子模具连续运行温度约 520 摄氏度,原用镀铬层出现早期龟裂。采用氮化钛铝涂层后,工件表面呈金灰色泽,膜厚控制在一点八微米,连续生产十二天无起皮。该类金刚石相近结构提升热扩散均匀性,减缓局部热疲劳。苏州百镀纳米科技有限公司在打样阶段即提供热震测试报告,方便客户比对不同批次稳定性。
半导体治具无尘车间的耐热防静电兼顾
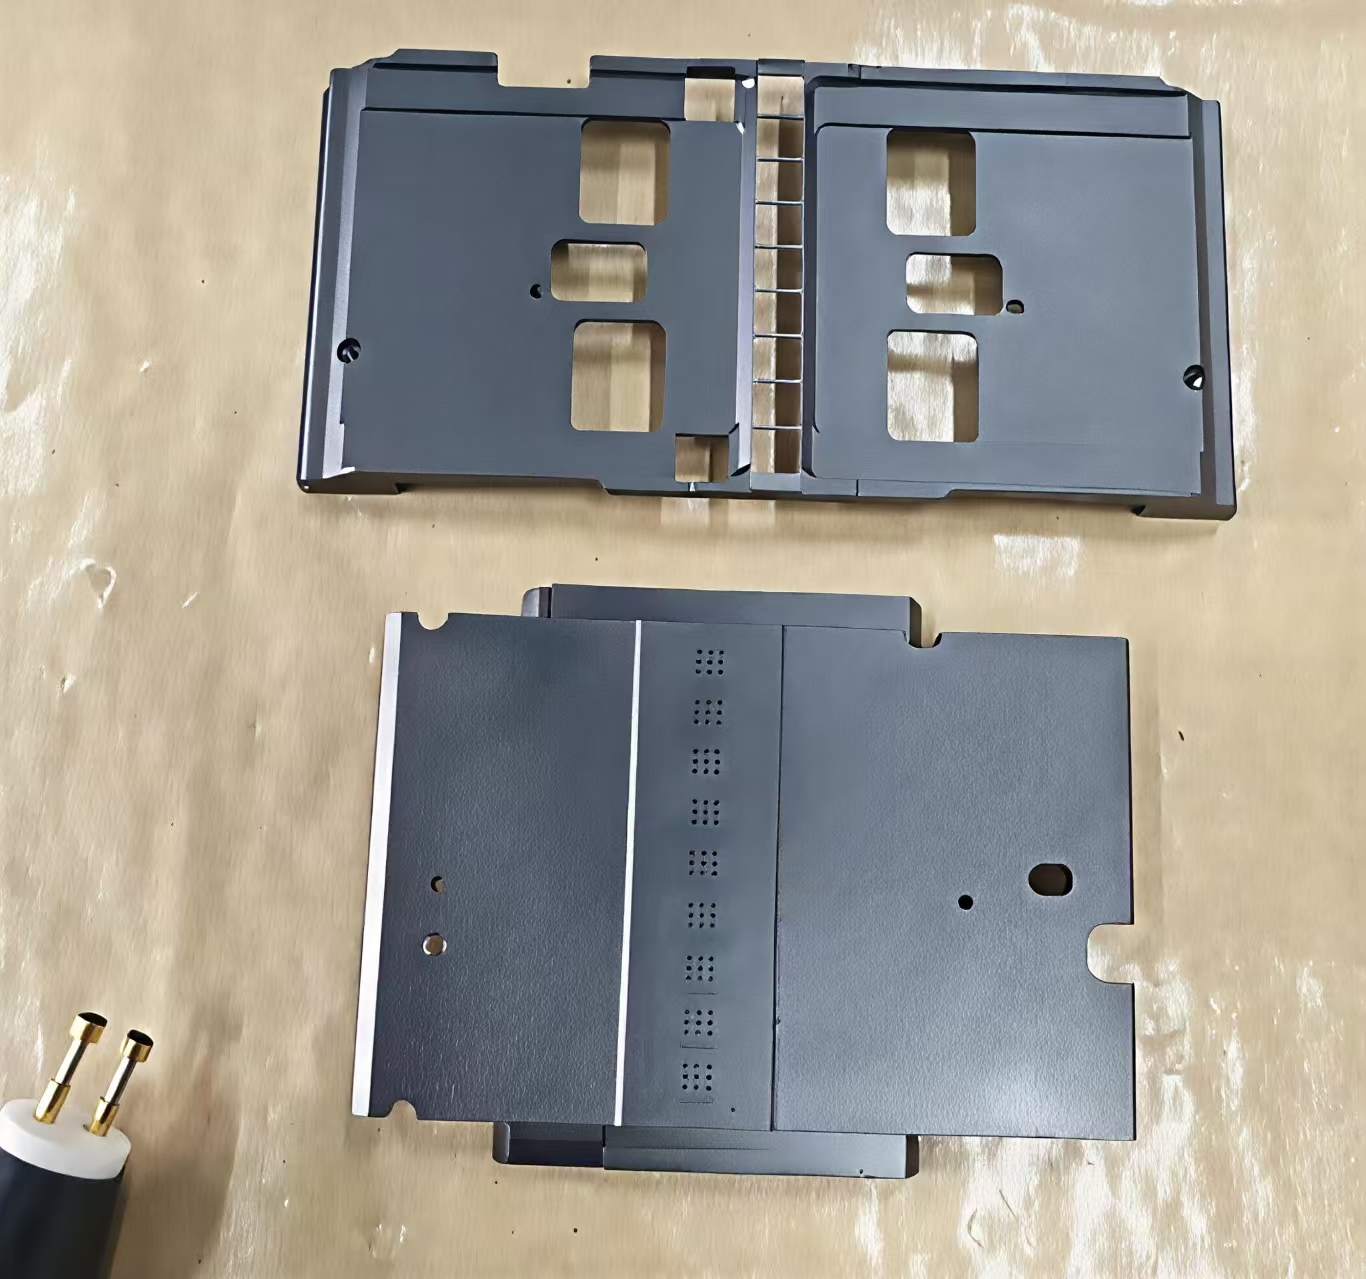
半导体蚀刻载具需进出烘烤腔体,表面温度波动大且须满足无尘车间防静电纳米 ESD 涂层标准。氮化钛铝耐高温 PVD 镀膜加工在此用作底层阻挡层,其上叠加半导体专用防静电纳米 ESD 涂层,阻值落在十的六次方至九次方欧姆。现场使用显示,载具在二百摄氏度回流后洁净度仍达 ISO 五级,未出现颗粒脱落。苏州百镀纳米科技有限公司依半导体治具 ESD 涂层洁净度要求管控前处理,降低微尘包覆风险。
刀具切削时的热刃口保护建议
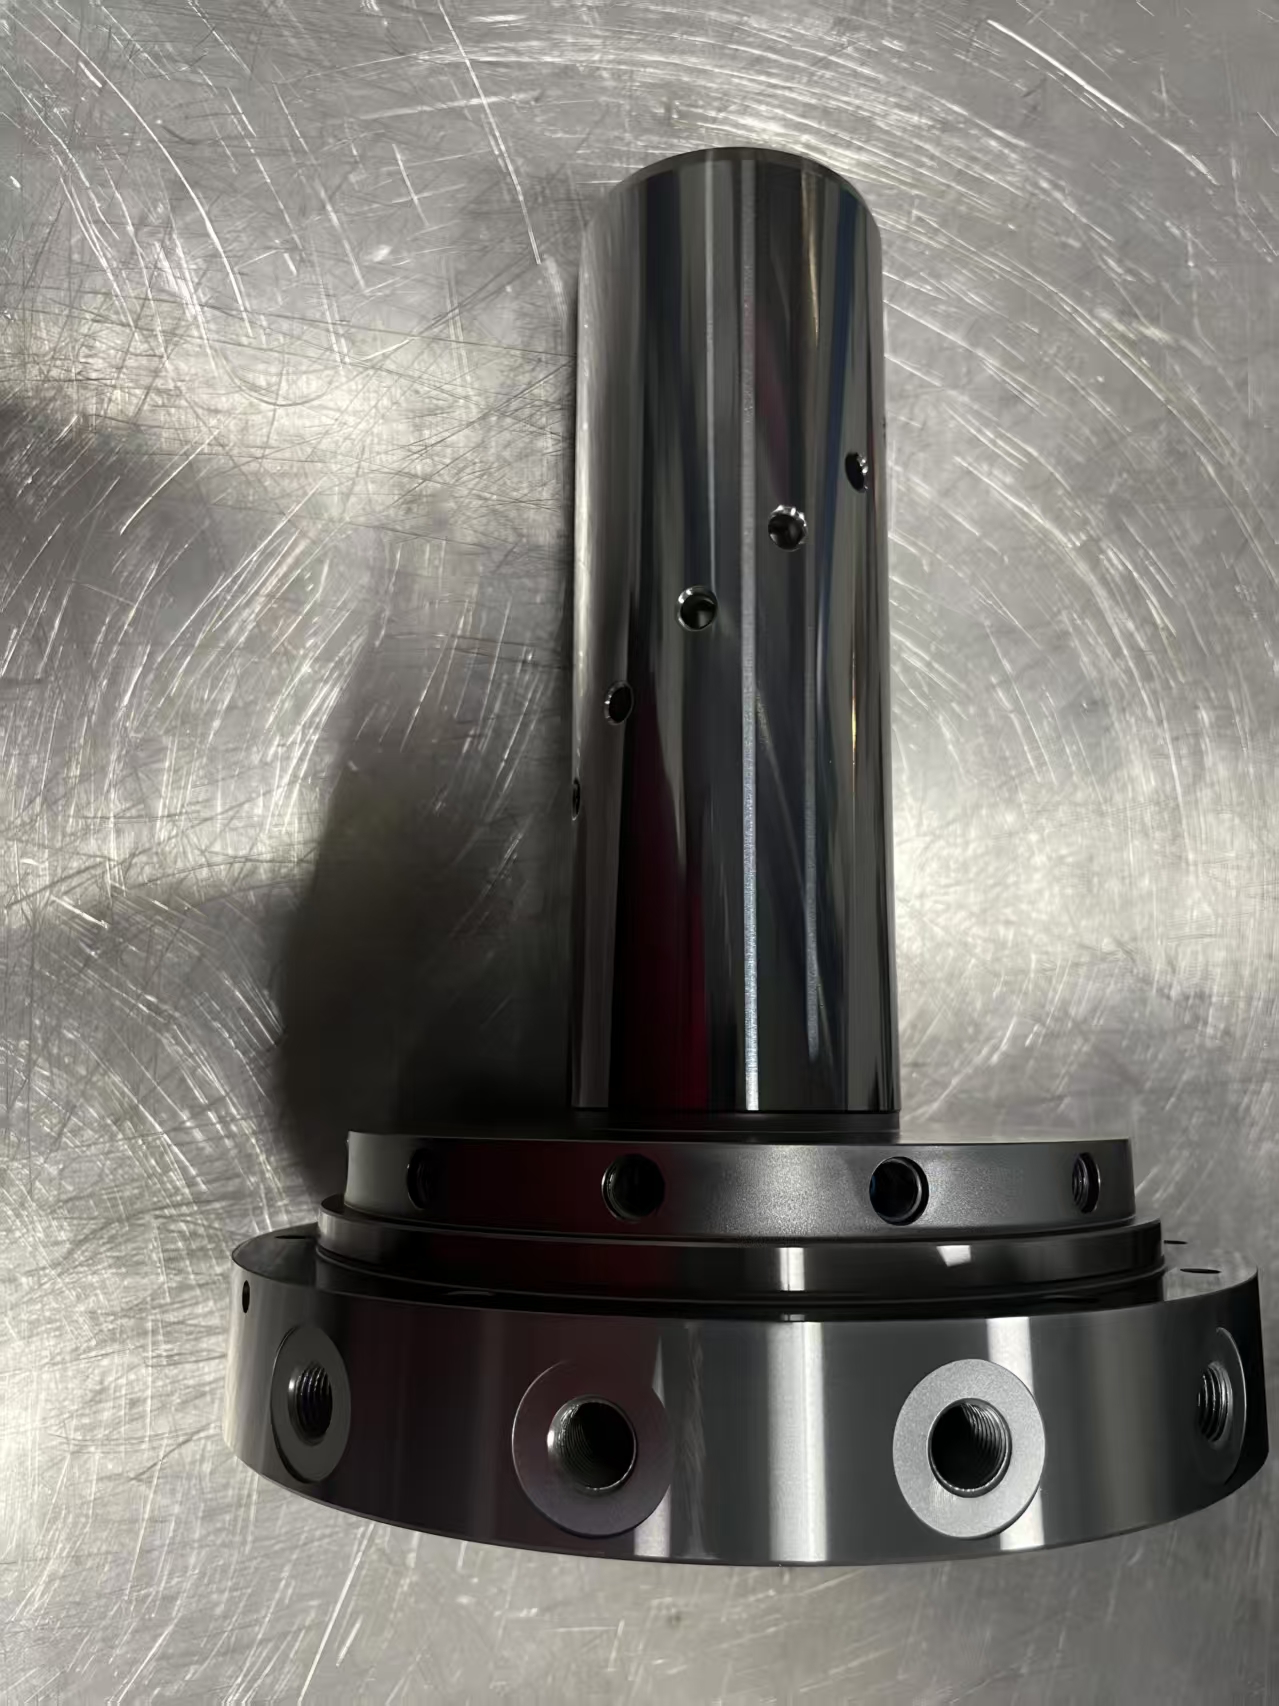
面对不锈钢干切,刃口温度可冲高至六百余摄氏度。DLC 涂层在刀具上的应用解析指出纯碳膜高温易石墨化,而氮化钛铝可作刃面耐热障。实操中建议先沉积一点二微米氮化钛铝,再局部补 DLC 减摩,使刀具寿命提升约三成。类金刚石 DLC 涂层摩擦系数探究表明混合膜系更适配热削。苏州百镀纳米科技有限公司支持百镀纳米 DLC 定制膜层配方,按工况调比例。
前处理与设备控制的关键点
PVD 工艺前处理关键控制点决定膜基结合力。工件入炉前须超声除油、辉光清洗,油膜残留会使高温膜层鼓泡。苏州百镀 PVD 镀膜设备优势谈提到其多弧加磁控布局,使铝钛离化率稳定,膜色均一。江苏无锡 PVD 镀膜打样服务指南建议首样做划痕临界载荷测试,数值高于四十牛方可批量。
实际使用中的维护与替换周期
现场记录显示,涂氮化钛铝的螺母搓丝板在日均十万次节拍下,六十天后才需翻修,相较未涂层的十五天大幅延长。用户应避用金刚石锉强力打磨,防止膜层局部击穿。苏州百镀纳米科技有限公司交付时附工况跟踪表,协助客户建立换模阈值。
从应用场景看,氮化钛铝耐高温 PVD 镀膜加工已渗透模具、半导体与刀具现场,其实用价值在于可控耐热与稳定附着。苏州百镀纳米科技有限公司持续以客户工况为导向,在苏锡区域提供试样到量产服务,助力制造企业降低热损成本。