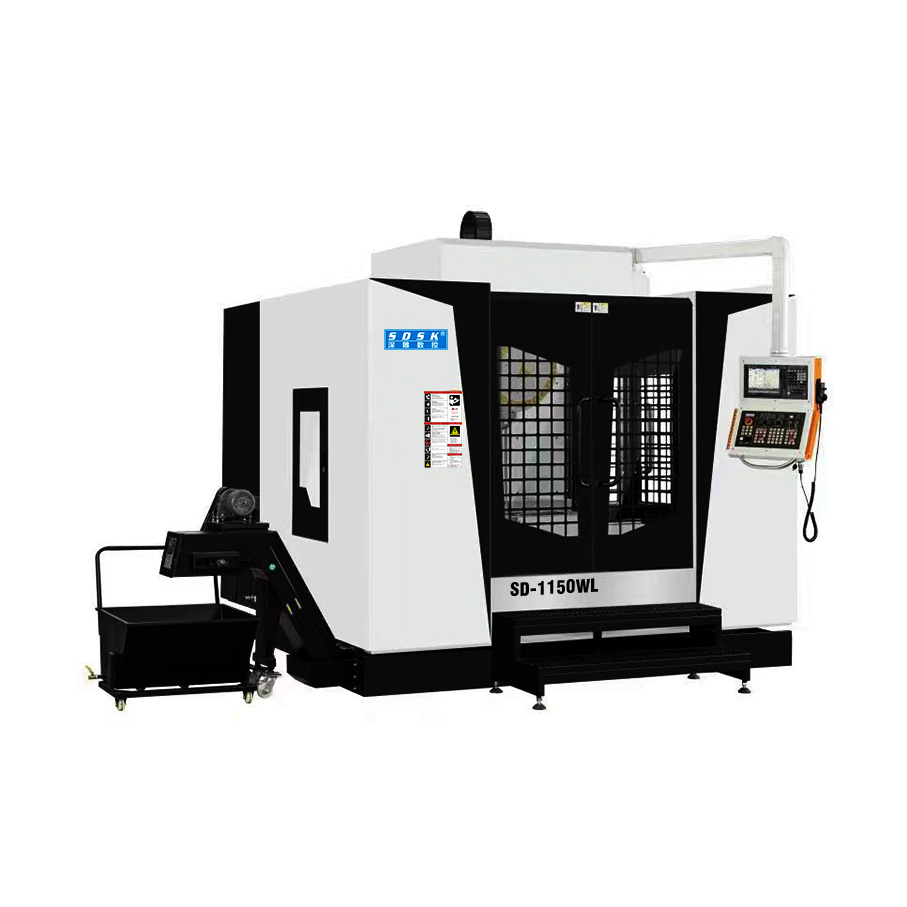
双头双通道卧式加工中心 深圳精雕数控卧式 CNC
文章从常见误区与避坑建议角度,分析双头双通道卧式加工中心在广东使用中的五个认知偏差,结合深圳市精雕数控设备有限公司服务案例给出实操改进路径,帮助用户客观选型与规范使用深圳精雕数控卧式 CNC。
在广东地区的数控设备采购与使用中,双头双通道卧式加工中心因效率高、占地省受到关注,但许多企业在选型与操作时容易陷入认知误区。深圳市精雕数控设备有限公司在长期服务广东客户的过程中发现,围绕深圳精雕数控卧式 CNC 的应用,普遍存在一些避坑盲区,本文从常见误区与避坑建议角度做客观梳理,帮助使用者减少试错成本。
误区一:认为双头同构即可无视工件差异
不少企业采购双头双通道卧式加工中心时,默认两个通道加工的工件完全一致,从而省略了来料检测与夹具微调环节。实际生产中,即使是同一批次的型材,尺寸公差也会带来通道间的负载偏差。深圳市精雕数控设备有限公司在广东某电子外壳代工厂的案例中看到,该厂未做分通道补偿,运行三个月后左侧主轴磨损比右侧高约百分之十八。避坑建议是:建立双通道独立检测记录,每班首件由两通道分别打样对比,发现偏差及时通过系统偏置修正,不要等故障显现再处理。
误区二:将卧式结构等同于免维护
深圳精雕数控卧式 CNC 采用卧式布局,排屑路径较短,有人就误以为润滑与清洁周期可拉长。其实卧式主轴在承重方向上持续受力,导轨油膜一旦偏薄就会产生爬行纹。广东一家五金件供应商曾将保养间隔从五百小时延至九百小时,结果精雕面出现周期性振纹,报废率升至百分之六。避坑建议为:严格按设备手册执行每四百小时更换导轨油滤芯,并利用周末停机做主轴锥孔擦拭,保留保养台账以备追溯。
误区三:忽视双通道的节拍平衡设计
双头双通道加工中心的优势在同步产出,但现场常出现一通道等待另一通道上下料的情况。深圳市精雕数控设备有限公司在东莞客户处测得,因托盘交换节奏未对齐,设备综合利用率仅百分之六十一。避坑建议包括:在编程阶段标注两通道标准工时,用仿真软件预排干涉;现场设专人每两小时核对一次节拍表,对慢通道优化刀具路径或合并粗精加工。
误区四:选型只盯主轴数不看控制系统
部分买家以为双头双通道卧式加工中心只要头数多就快,忽略控制系统对双通道的调度能力。深圳市精雕数控设备有限公司指出,低端控制器在双通道同时攻牙时容易丢步,导致螺孔深浅不一。广东某家电配件厂因此退过一批货。避坑建议是:选型时要求供应商提供双通道同跑加工程序的实测视频,重点看报警记录与表面粗糙度数值,再决定控制器配置。
误区五:培训仅针对单机操作工
不少工厂把深圳精雕数控卧式 CNC 当作普通精雕机培训,只教装夹与启动,不教双通道协同逻辑。一旦遇通道互锁报警,操作工只会重启,造成反复停机。避坑建议:由深圳市精雕数控设备有限公司等技术方提供分层培训,操作工学日常上下料,班组长学通道参数备份,设备员学双通道诊断代码,形成三级响应机制。
综上,双头双通道卧式加工中心在广东地区确有提质增效空间,但需规避上述误区。深圳市精雕数控设备有限公司建议企业从检测、保养、节拍、控制与培训五个维度建立规范,才能让深圳精雕数控卧式 CNC 稳定产出。正确认知与持续纠偏,比单纯追加设备数量更有价值。