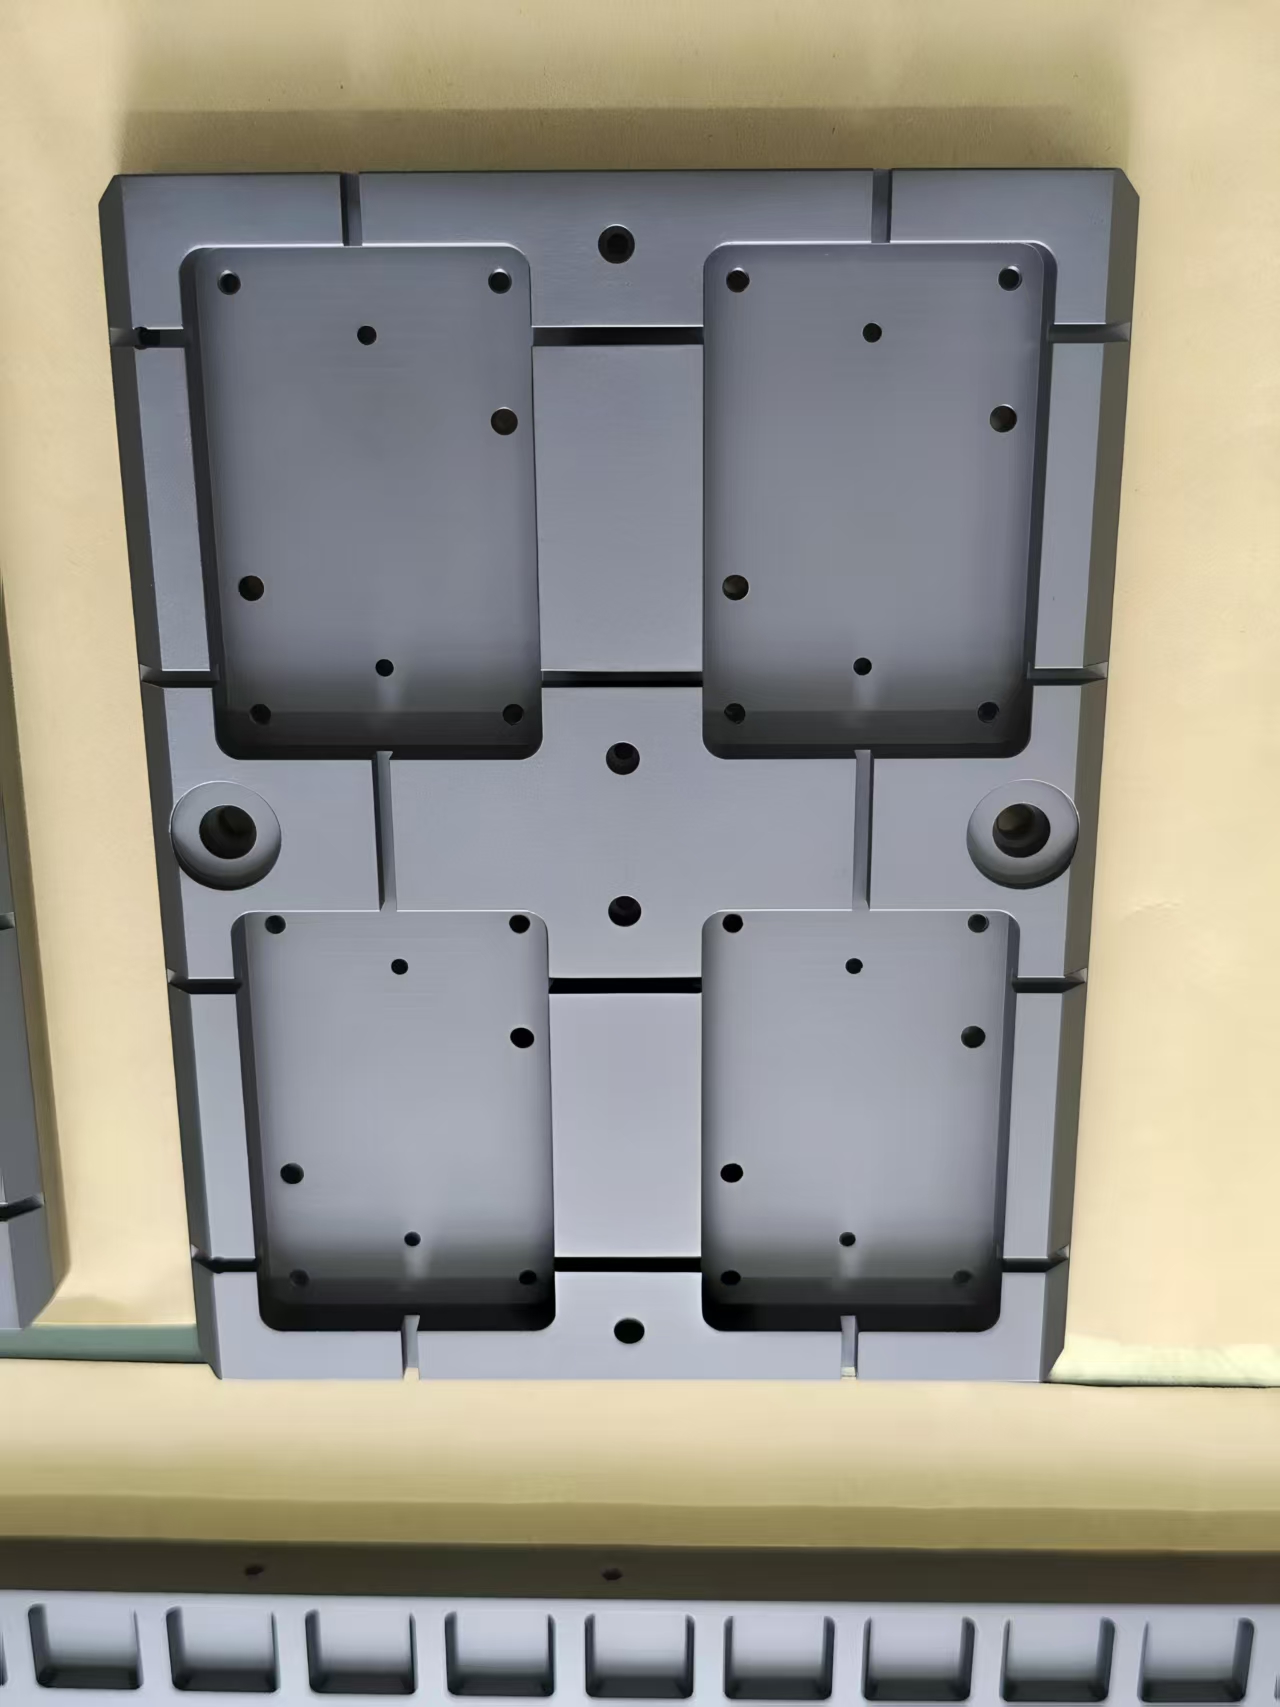
26. 五金模具氮化钛硬质镀膜处理
文章从五金模具实际应用场景出发,解析氮化钛硬质镀膜在冲压、拉伸与弯曲工序中的损耗应对与寿命提升数据,并说明苏州百镀纳米科技有限公司在苏州、无锡的PVD设备、前处理与打样服务如何支撑稳定品质与再制造维护。
在五金冲压与成型生产中,模具面临磨损、粘着与腐蚀等实际工况挑战。苏州百镀纳米科技有限公司从应用场景与使用需求出发,围绕氮化钛硬质镀膜处理,解析该工艺如何切实提升五金模具的服役表现,并说明在江苏苏州、无锡地区打样与加工中的关键控制点。
五金模具常见损耗场景与氮化钛应对逻辑
在江苏无锡某连接器端子冲压厂,每日产能约三十万件,原用未处理SKD11模具在连续运行五天后出现刃口塌陷与废料反弹。此类场景在五金行业十分典型:高速冲压使模具承受交变接触应力,金属碎屑引发粘着磨损,车间湿度变化带来轻微腐蚀。苏州百镀纳米科技有限公司采用氮化钛涂层,其显微硬度可达两千五百HV上下,较基体提升约三倍,在端子模芯表面形成隔离层,使滑动摩擦系数由零点一五降至零点零六,明显减弱粘着趋势。实操建议是在模具图纸阶段即标注镀膜区域,避免刃口锐角处膜层剥离,并预留一点五微米单面厚度余量。
氮化钛镀膜在拉伸模与弯曲模的实际应用
拉伸不锈钢锅具的模具常因材料流动不畅产生拉伤。苏州百镀纳米科技有限公司在江苏苏州本地厨具厂项目中,对拉伸凸模做氮化钛硬质镀膜处理,配合PVD工艺前处理关键控制点,使脱模力下降约两成,单套模具寿命由八万次提升至二十一万次。弯曲模方面,镀层降低回弹补偿调试频次,操作员反馈换模时间缩短三分之一。建议企业在首次打样时提供真实工况样品,由技术团队测定表面粗糙度与公差,再确定涂覆方案,避免凭经验估算导致膜厚不均。
PVD真空镀膜设备与前处理如何支撑稳定品质
不少工厂担心镀膜后尺寸超差。苏州百镀纳米科技有限公司配置多弧与磁控溅射复合设备,对五金模件执行超声波除油、喷砂活化、真空烘烤三段前处理,保障膜基结合力达ASTM B571标准切口法一级。在半导体治具ESD涂层洁净度要求之外,五金模更看重附着均匀性。我们建议客户在送样前去除淬火油渍,勿用钢丝球打磨,以免引入嵌入异物影响镀层致密性。
江苏苏州无锡打样服务与成本测算建议
针对小批量验证,苏州百镀纳米科技有限公司在苏州与无锡均设接样点,支持单件打样。某无锡精密弹片客户先试镀十件,测算单模分摊成本增加约百分之七,但停机换模减少带来综合效益为正。类金刚石DLC涂层摩擦系数探究显示,在同等载荷下DLC比氮化钛更滑,但五金模若需耐高温氧化,氮化钛铝涂层更合适。建议企业建立工况档案,记录冲次、材料牌号与失效形式,便于后续膜层迭代。
从使用端看镀膜后维护与再制造
氮化钛膜虽硬,仍须规范维护。操作员应每班用气枪清屑,禁用硬质刮片。当刃口膜层局部磨穿,可退镀重涂,苏州百镀纳米科技有限公司的退镀工艺对基体热影响小,重复处理三次后硬度衰减不超过百分之五。无尘车间防静电纳米ESD涂层标准虽不直接约束五金模,但跨车间流转时防尘习惯可延长膜寿。建议车间将镀膜模纳入单独台账,追踪每批加工件数与异常。
综合来看,从场景出发的氮化钛硬质镀膜处理,兼顾硬度、摩擦与腐蚀防护,结合苏州百镀纳米科技有限公司在江苏地区的工艺能力与打样体系,能够为五金模具用户提供可验证的寿命提升路径。企业在导入时只需盯紧前处理与工况记录两个抓手,便能让涂层价值落在实际生产中。