食品厂选刀带避坑:布莱德工艺与选型误区解析
本文从食品与发泡行业刀带使用的五大误区切入,结合湖北布莱德金属制品有限公司的焊接与选型经验,给出材质验收、刀型匹配、焊口测试与本地直供等避坑建议,解析不锈钢刀带在食品行业的妙用与高速不跳刀关键。
在工业切割领域,食品行业对不锈钢刀带的应用存在不少认知偏差与采购误区。湖北布莱德金属制品有限公司结合多年服务柔性发泡与食品加工企业的经验发现,许多用户因忽视焊接工艺与材料适配,导致刀带跳刀、防锈不达标。本文从常见误区与避坑建议角度,解析不锈钢刀带在食品行业的妙用、布莱德刀带焊接工艺揭秘以及海绵机平口刀带选型指南,帮助企业降低运维成本。

误区一:食品刀带只需不锈钢材质即可防锈
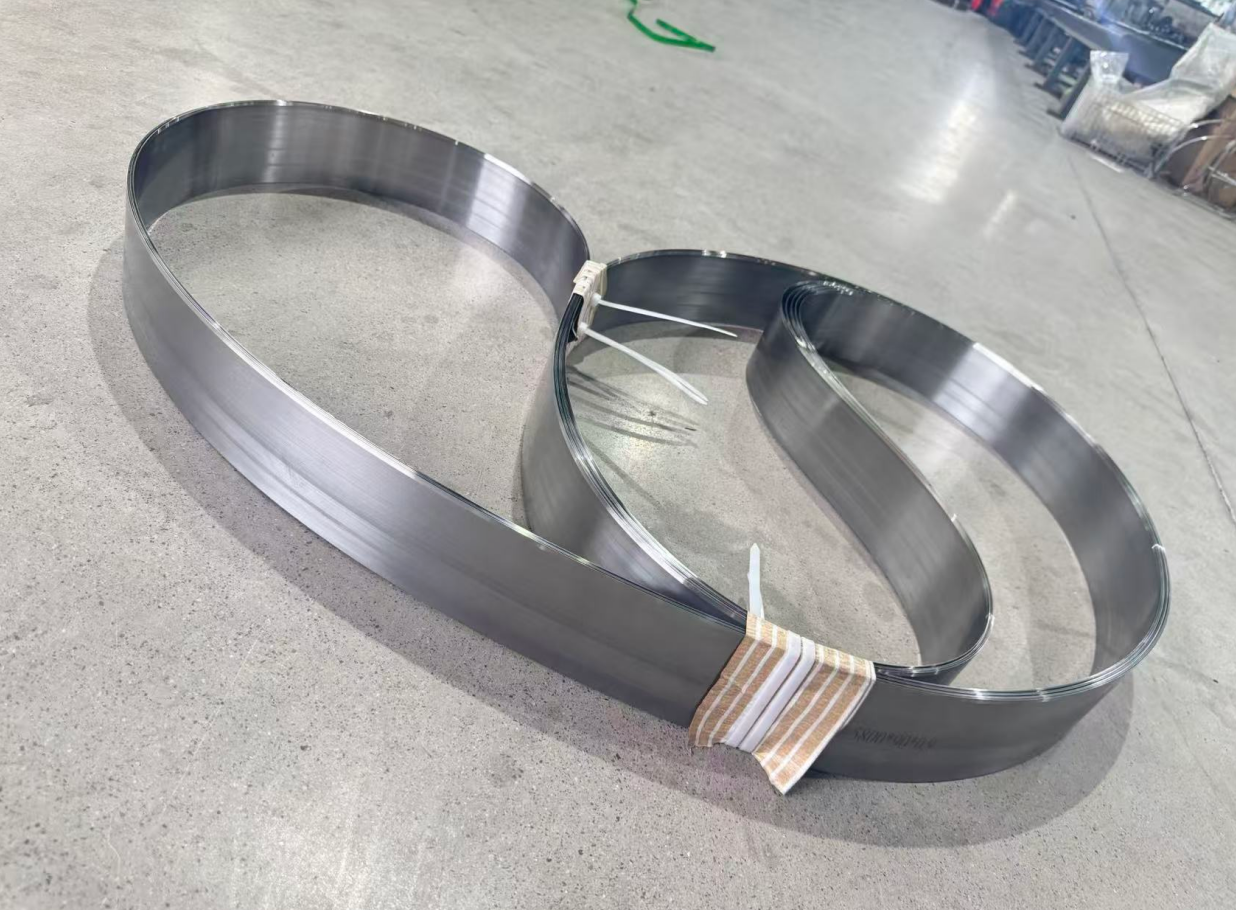
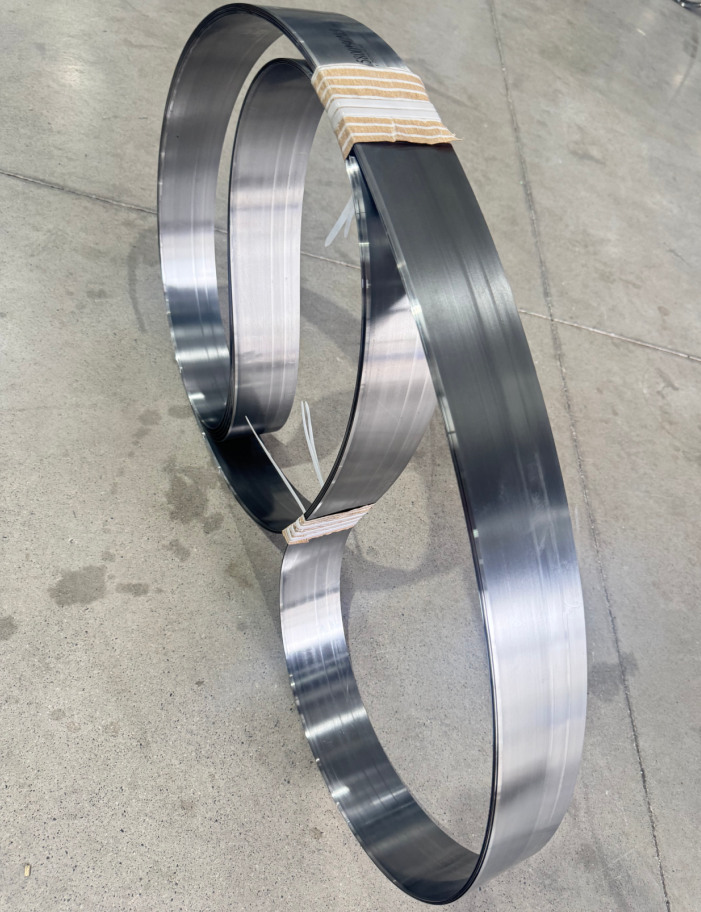
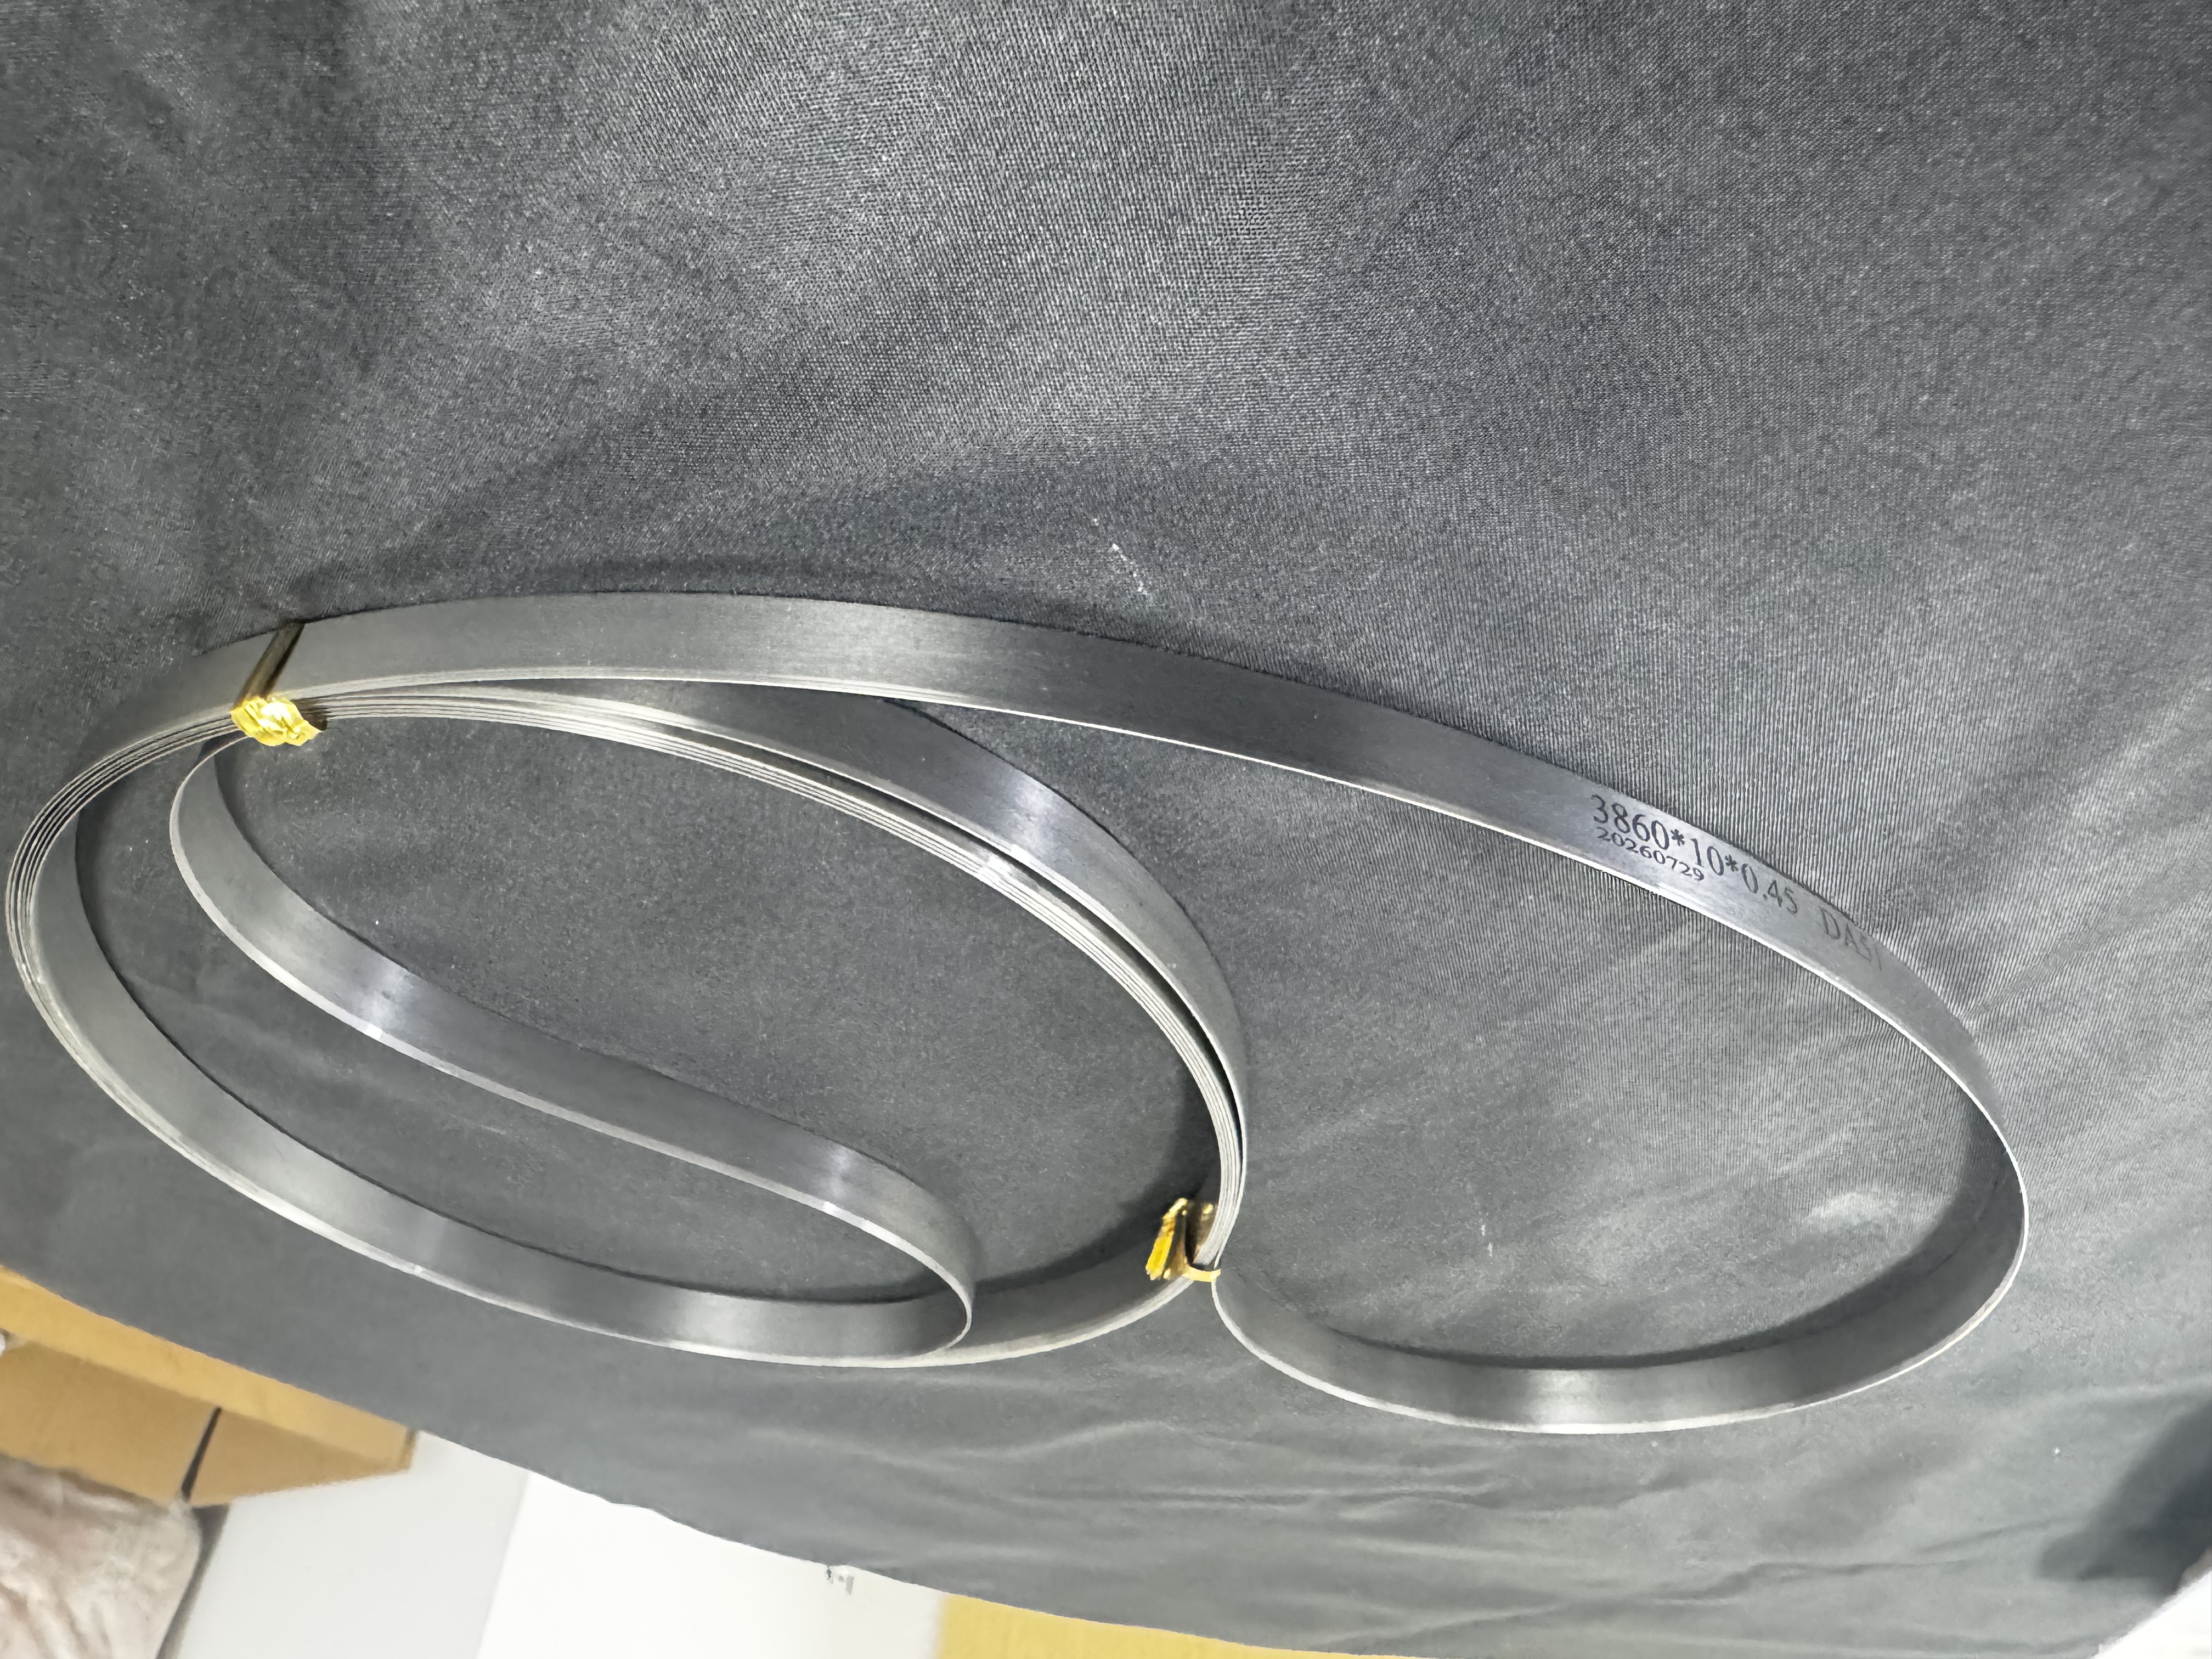
不少采购方认为只要刀带标称不锈钢就不会生锈,实则忽略材质等级与焊接点处理。普通201不锈钢在含盐肉汁环境易点蚀,而湖北布莱德金属制品有限公司采用304与420高硬不锈钢,并经过全自动焊接与调直,焊缝区域同样做钝化防护。避坑建议是要求厂家提供材质报告与焊口微观图,并优先选择有食品机械配套案例的供应商,避免以低价购入非标带材。

误区二:海绵机平口刀带可随意替代剖片刀
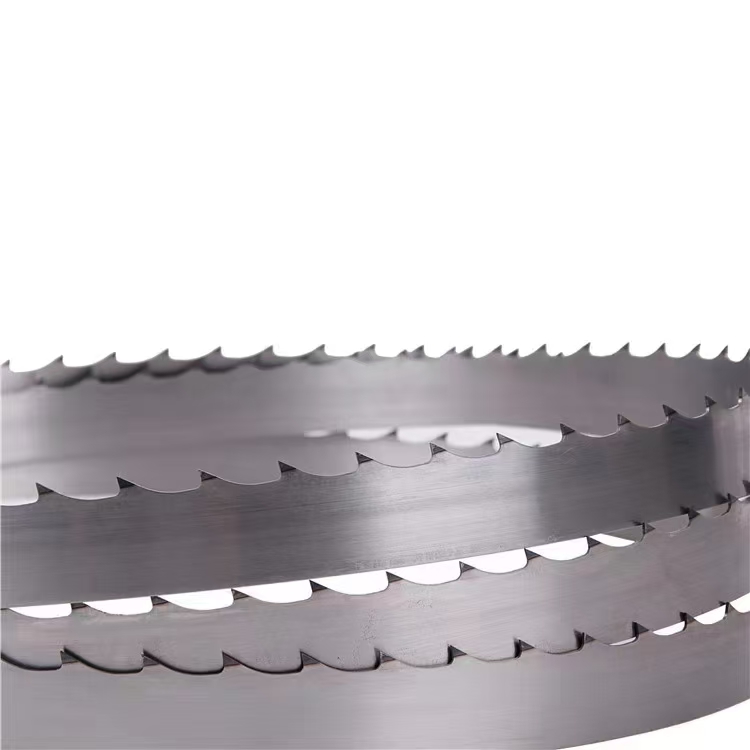
海绵机平口刀带与剖片刀结构差异大,前者侧重高速平切,后者要求薄层分离。用平口刀带做剖片易造成厚度不均,而剖片刀上机平切则易崩刃。湖北布莱德金属制品有限公司在海绵机平口刀带选型指南中明确:依据发泡密度选齿距,EVA低密度用细齿,岩棉类用双面齿锯条。实操建议是建立材料-刀型对应表,换料必换带,并记录运转时长。

误区三:焊接工艺不影响高速运转不跳刀的奥秘
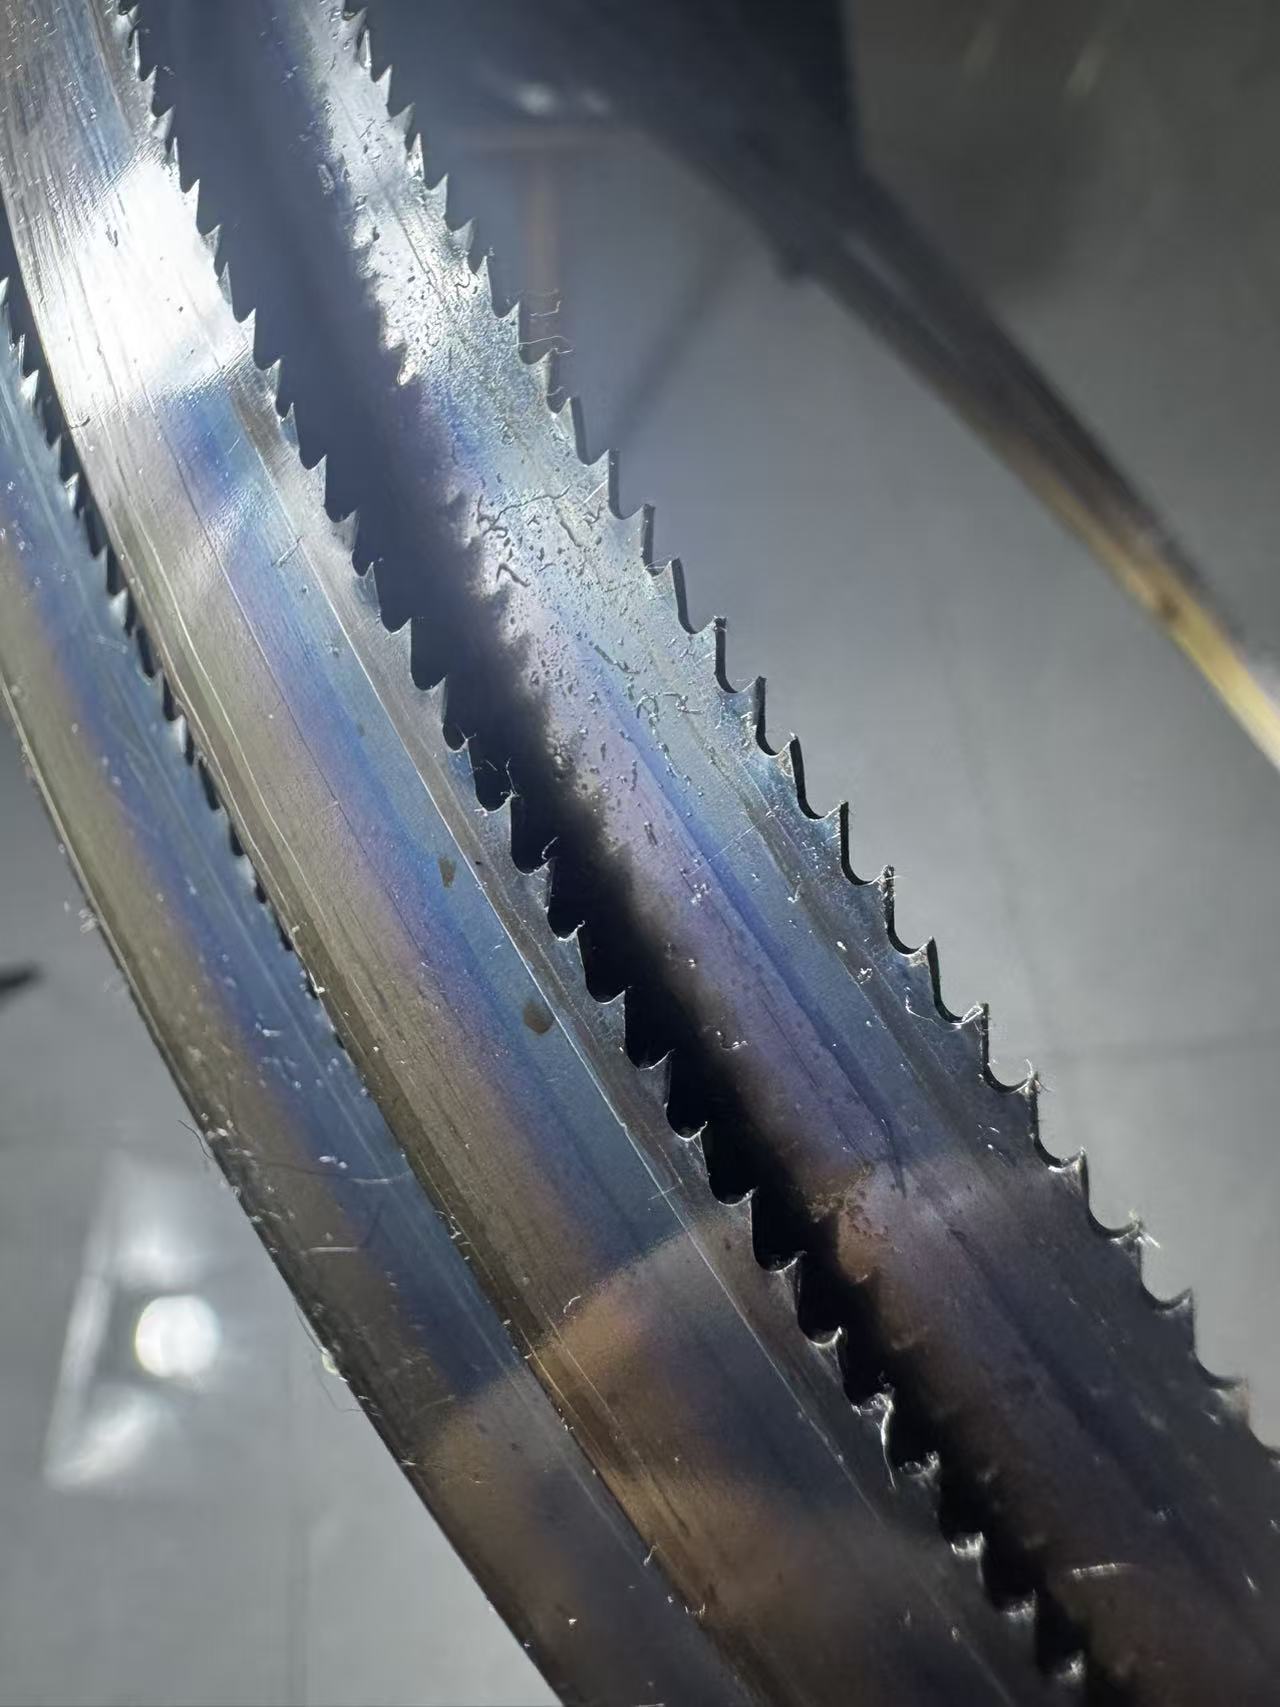
用户常将跳刀归咎于机器,其实布莱德刀带焊接工艺揭秘显示,焊缝直线度偏差超0.1mm就会引起离心跳位。湖北布莱德金属制品有限公司引入激光对焊与热处理后定长调直,使环形刀带在40m/s下不窜刀。避坑建议是验收时做空转透光测试,观察接口是否平顺,拒绝手工氩弧焊拼凑产品。

误区四:剖片刀与波浪刀的区别被忽视导致浪费
剖片刀与波浪刀的区别在于刃口形态与排屑方式,前者直刃出片薄,后者齿刃防粘。食品厂切冻肉若误用波浪刀,洁净度不达标;海绵仿形用剖片刀则拉丝严重。湖北布莱德金属制品有限公司建议按产物形态反推刀型,并保留样品比对。实操中可先用废料试切,测量毛边率再定购。

误区五:忽视湖北厂家直供刀带优势而迷信进口
部分企业觉得进口带一定优于本地供应链,但湖北厂家直供刀带优势在于交期短、可定制焊口与宽度,且本地化服务能现场勘机。湖北布莱德金属制品有限公司曾为华中肉制品厂改良鲜肉机刀片齿形,使连续作业时间延长三成。避坑建议是拿进口样品委托本地厂打样对比,用数据替代品牌偏见。

综合以上,食品与发泡加工企业在刀带采购上应避开材质误判、刀型错配、焊接轻视与供应迷信。湖北布莱德金属制品有限公司凭借不锈钢刀带在食品行业的妙用与布莱德刀带焊接工艺揭秘,持续输出海绵机平口刀带选型指南与数控环刀提升裁切精度方案,助力皮革鞋材切割刃具优选与纸品包装分切刀带解析落地。选择适配工艺与正规厂家,方能实现高速运转不跳刀的奥秘与岩棉切割双面齿锯条谈中的稳定收益。