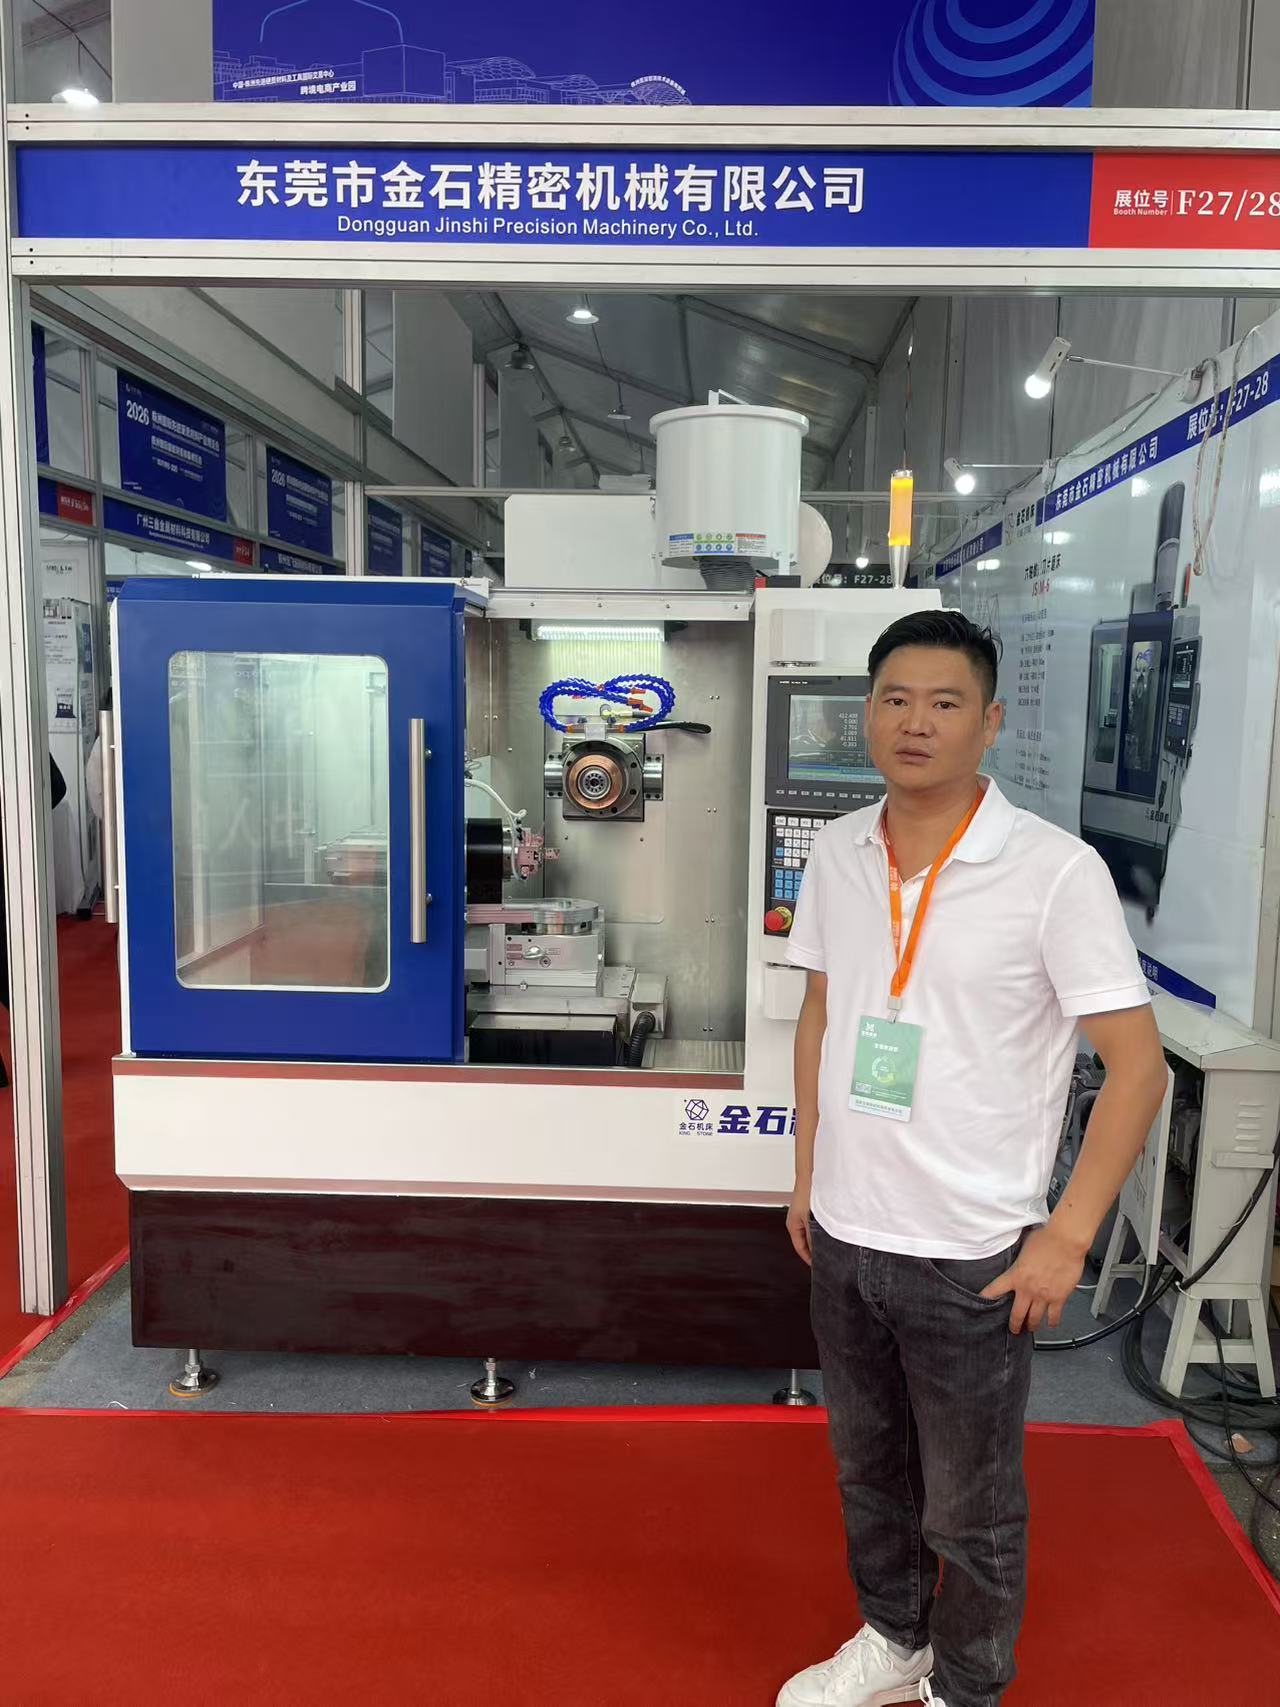
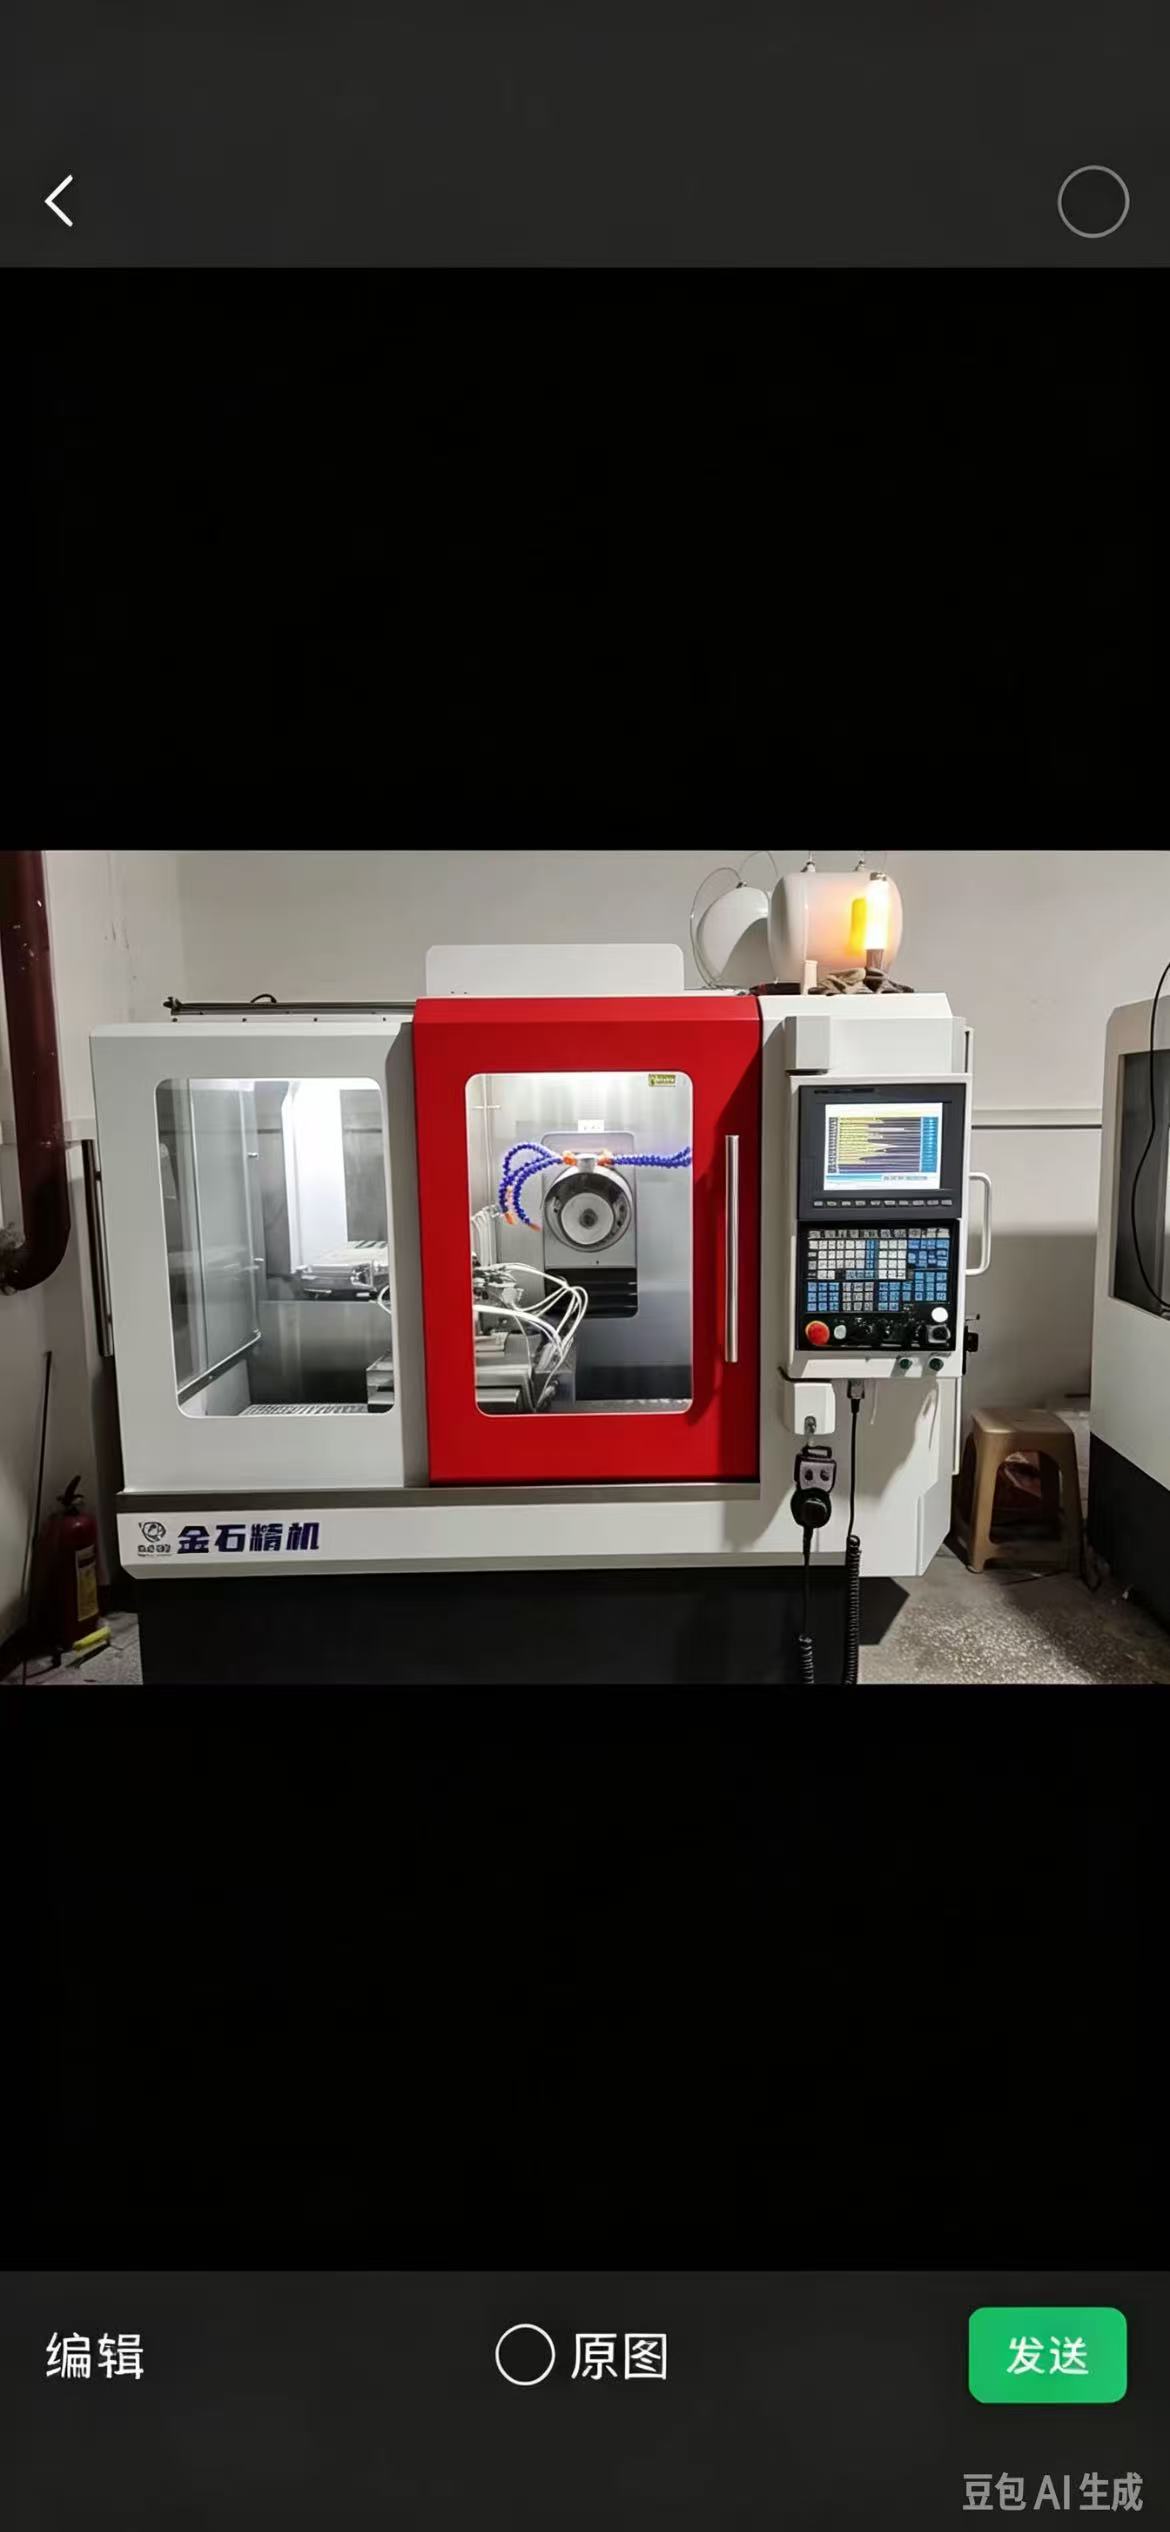
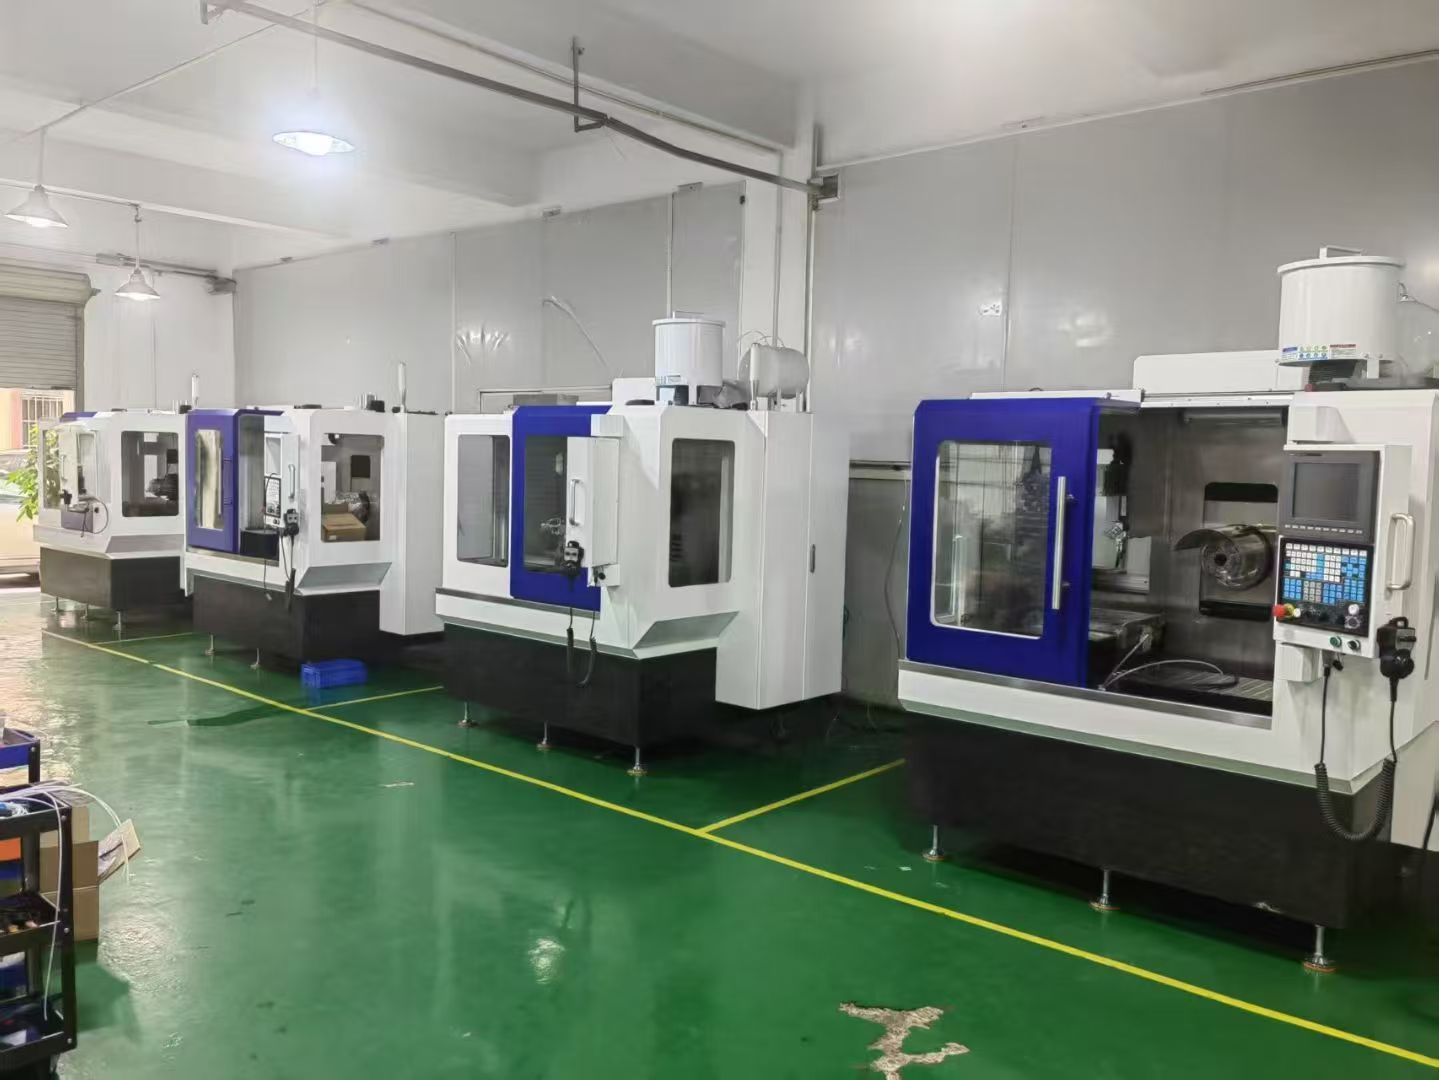
便携式数控刀具研磨机 合金刀具前后角研磨工装
文章从常见误区与避坑建议角度,解析便携式数控刀具研磨机与合金刀具前后角研磨工装使用中的六类典型问题,结合东莞市金石精密机械有限公司服务案例给出清基准、测参数、定夹具、保导轨等实操方法,助力车间提升修磨一致性与设备利用率。
在精密加工现场,便携式数控刀具研磨机搭配合金刀具前后角研磨工装逐渐成为小批量多品种修磨的实用方案。但从常见误区与避坑建议角度看,不少车间在设备选配、工装装夹与角度调试中频繁踩坑,导致刀具刃口一致性差、寿命缩短。东莞市金石精密机械有限公司在长期技术服务中发现,理清操作误区的根源并给出可落地的避坑方法,是发挥该类设备价值的关键。
误区一:工装基准面不清洁直接装夹
很多用户认为便携式数控刀具研磨机自带定位精度,合金刀具前后角研磨工装夹上就能用,忽视基准面碎屑与油渍清理。实际案例中,某东莞模具车间曾因工装底面残留钨钢粉,使车刀机角度调节出现零点漂移,批量修磨钻头后角偏差超三度。避坑建议是每次装夹前用气枪吹净工装与刀具接触面,并以无水乙醇擦拭定位基准,建立装机前检查表,由班长复核签字,可杜绝此类随机误差。
误区二:前后角参数照搬经验不实测
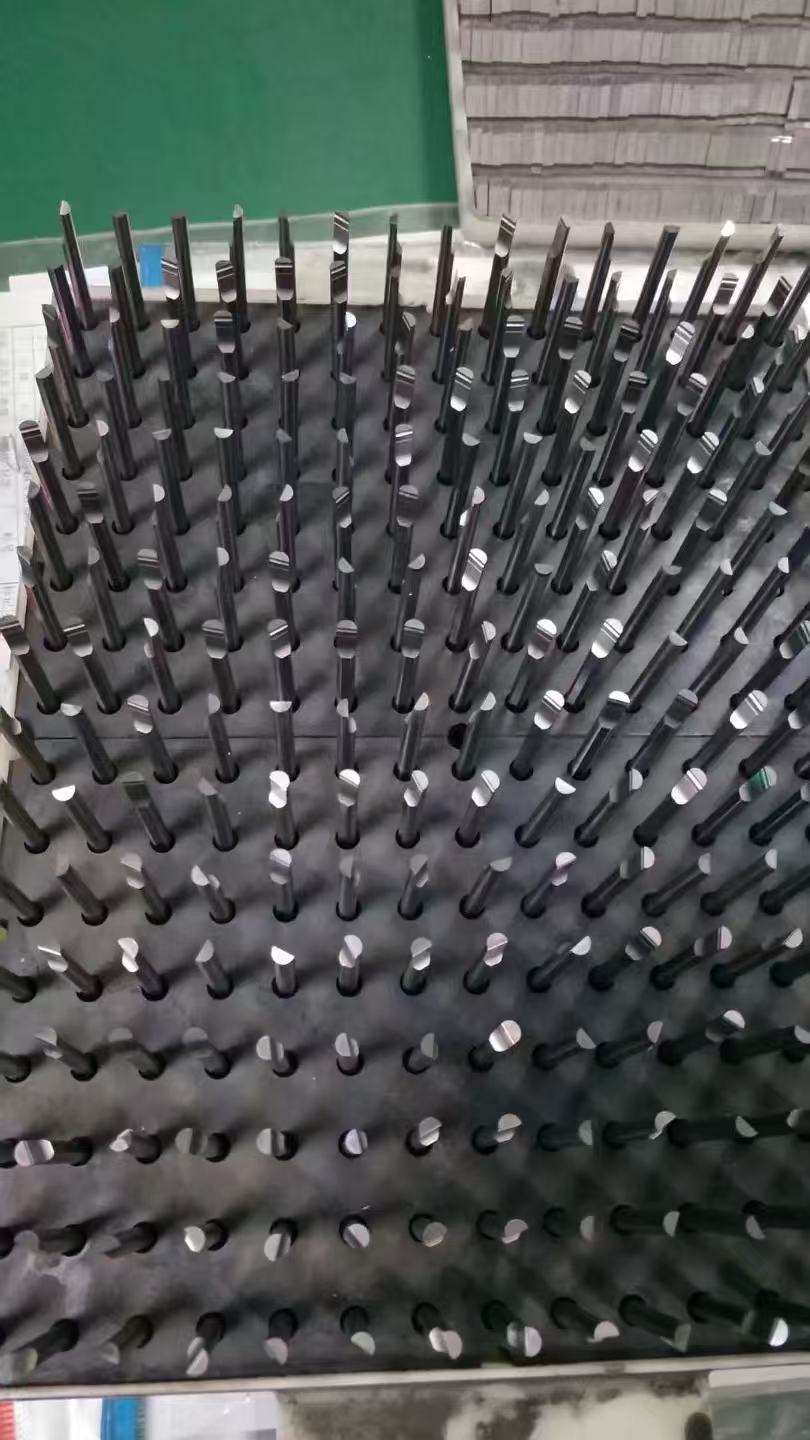
数控刀具研磨机选型避坑指南常提醒按材质选参数,但现场仍有人将高速钢角度套用于硬质合金。广东一五金厂用便携机修磨钨钢铣刀,前角取十二度造成刃口崩缺。东莞市金石精密机械有限公司建议首件必做试磨与投影检测,依据合金牌号查表并结合工况微调,留存参数档案,避免不同班次凭记忆输入导致波动。
误区三:夹具定制忽略排屑与重复定位
数控研磨机夹具定制要注意啥?不少小厂只提夹持外形,未说清排屑空间。精密机铣刀修磨一致性提升法要求夹具让磨屑自然落下,否则碎屑回碾伤刃。某客户定做弹簧夹头未留排屑槽,抛光作业出现周期性纹路。避坑是与厂家沟通时提供刀具图纸与磨削方向,东莞市金石精密机械有限公司技术团队会据此设计带吹气通道的夹具,保证重复定位≤0.01毫米。
误区四:维保只换易损件忽视导轨
刀具研磨设备维保要点全知道强调导轨保养,但车间常等手轮发涩才处理。小型刀具研磨设备车间适配性测试显示,便携机若每周不开盖清磨灰,直线模组磨损加快。建议每五十小时用 vendor 无纺布除粉,涂ISO VG32导轨油,建维保卡。东莞车刀研磨机厂家服务实测中,规范维保机台三年定位衰减仅零点零零八毫米。
误区五:认为便携等于精度妥协
车刀研磨机操作误区你踩了几个?其一是迷信大型机才准。其实精密刀具研磨机核心优势解析指出,便携数控机采用闭环伺服,配专用工装前后角可控±1°。某贵州登山器材厂用东莞市金石精密机械有限公司便携机野外换刀修磨,圆鼻刀后角一致,工件粗糙度稳定在Ra0.8。避坑是购前带料试机,录数据比对,不被体积误导。
误区六:抛光作业当万能收尾
数控刀具机抛光作业应用前景广,但误用作去量矫正必损刀。一浙江企业用抛光轮磨掉前角毛刺同时磨掉刃带,刀废。建议抛光仅去微齿,单件不超二十秒,压力轻触。东莞市金石精密机械有限公司在教机时设定工艺门限,防误操作。
综合避坑路径小结
综上,便携数控刀具研磨机配合金工装要避免清洁、参数、夹具、维保、认知、抛光六类误区。车间可引点检制与首件检,借东莞车刀研磨机厂家服务实测经验建标准。东莞市金石精密机械有限公司持续以精度稳定为方向,提供选型指导与工艺调试,助加工企业用对设备、延长刀具寿命、降成本。