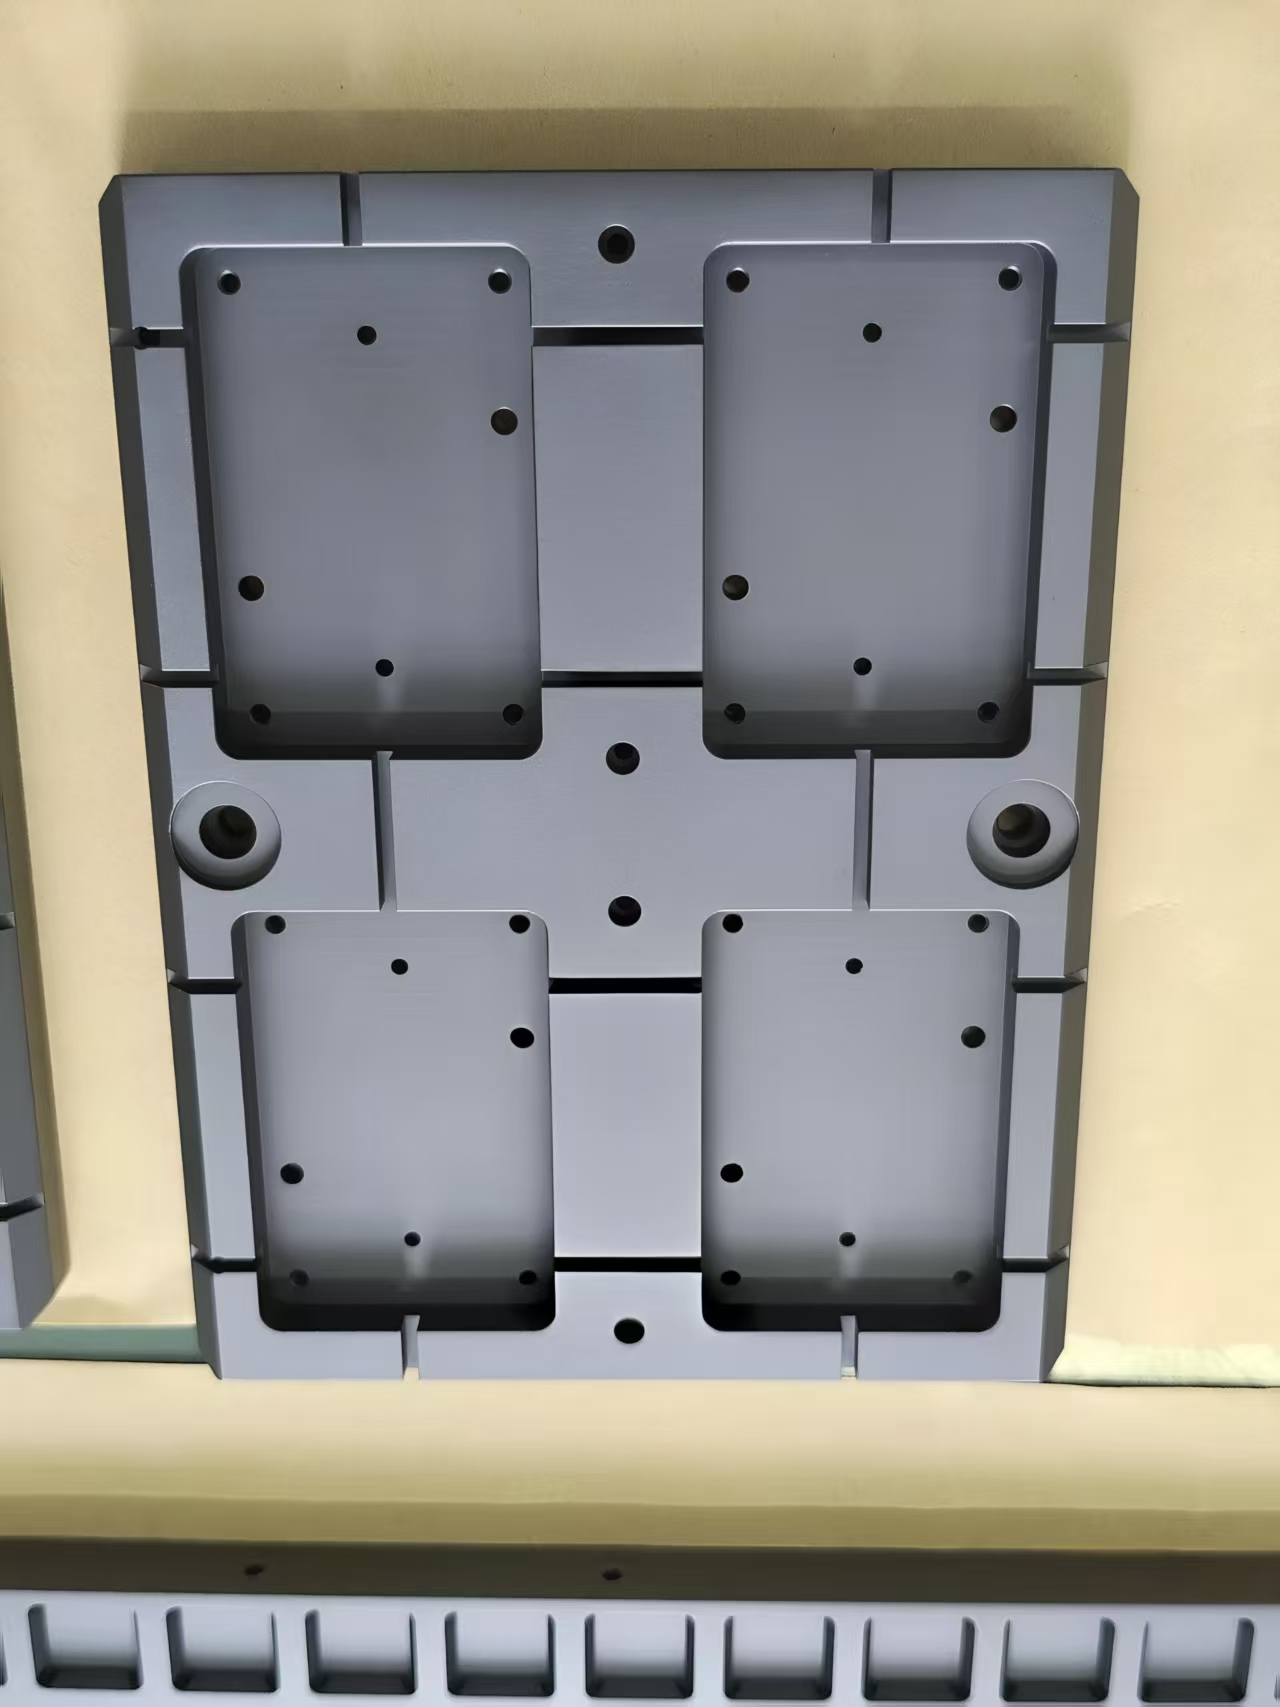
21. 精密模具氮化铬涂层加工
文章从效能提升与收益回报角度,解析精密模具氮化铬涂层加工如何通过硬度与摩擦优化拉长寿命、降低成本,并结合苏州百镀纳米科技有限公司的工艺数据与无锡客户案例给出打样指南。
在精密制造领域,模具的服役寿命直接决定企业的单件成本与交付弹性。本文围绕精密模具氮化铬涂层加工,从效能提升、数据与收益回报角度展开,说明该工艺如何通过硬度增强与摩擦优化,将模具寿命拉长、将停机换模损失压低,并为江苏苏州、无锡企业提供可量化的打样参考。苏州百镀纳米科技有限公司在氮化铬涂层加工中积累了成熟工艺,其膜层数据可为效能测算提供现实基准。
氮化铬涂层对模具寿命的效能逻辑
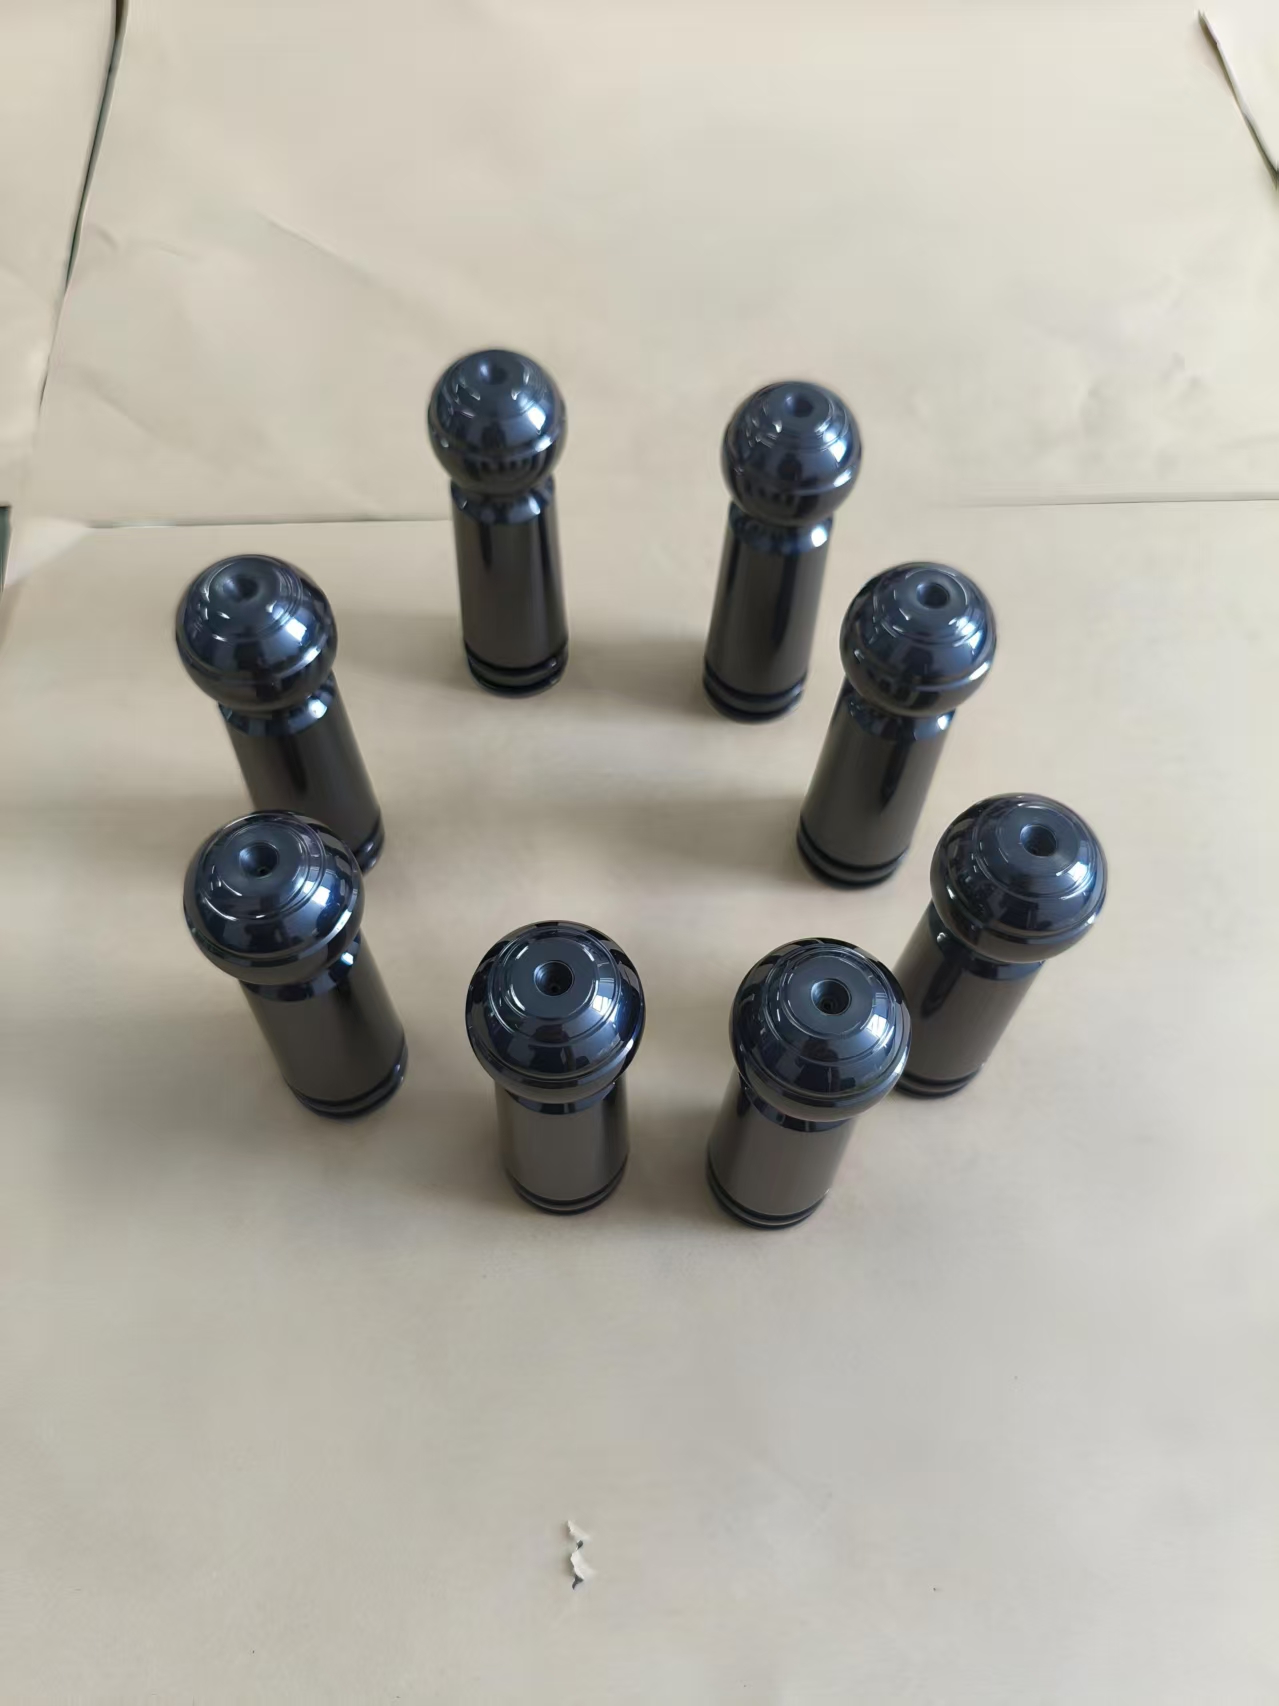
氮化铬(CrN)涂层凭借约 1800–2200 HV 的显微硬度,在冲压与注塑模具表面形成抗咬合屏障。苏州百镀纳米科技有限公司实测显示,经过规范前处理的精密模具,涂覆 3–5 微米氮化铬膜层后,表面摩擦系数由未处理时的 0.6 降至 0.25 左右,粘着磨损速率下降七成。这种摩擦环境的改变,使模具在连续生产中的尺寸漂移减小,单套模具的可用冲次从 30 万次提升至 80 万次级别,效能提升源于表层相变而非整体改材。
加工数据与收益回报测算
以江苏无锡某电子连接器厂商的端子冲压模为例,未涂层模具月均报废 4 套,单套制造成本 3200 元,月损耗 12800 元。采用苏州百镀纳米科技有限公司的氮化铬涂层加工后,模具月报废降为 1 套,涂层加工费每套 900 元,月支出为 900 元加 3200 元,合计 4100 元,月度直接节省 8700 元,投资回收周期不到两周。若以年为单位,该客户仅此一项模具支出减少逾十万元,且因换模停机减少,产线有效工时提升约 12%。
PVD工艺前处理关键控制点
氮化铬涂层效能的发挥依赖前处理洁净度。苏州百镀纳米科技有限公司在来料检测中要求模具基材粗糙度 Ra 不大于 0.4 微米,并采用二氯甲烷超声脱脂与等离子体轰击两步法,去除氧化物与边界油膜。实践中,前处理不达标会使膜基结合力从 60 N 跌至 20 N 以下,导致涂层早期剥落。因此打样阶段即需记录基材状态,避免量产时收益测算失真。
苏州百镀PVD镀膜设备优势谈
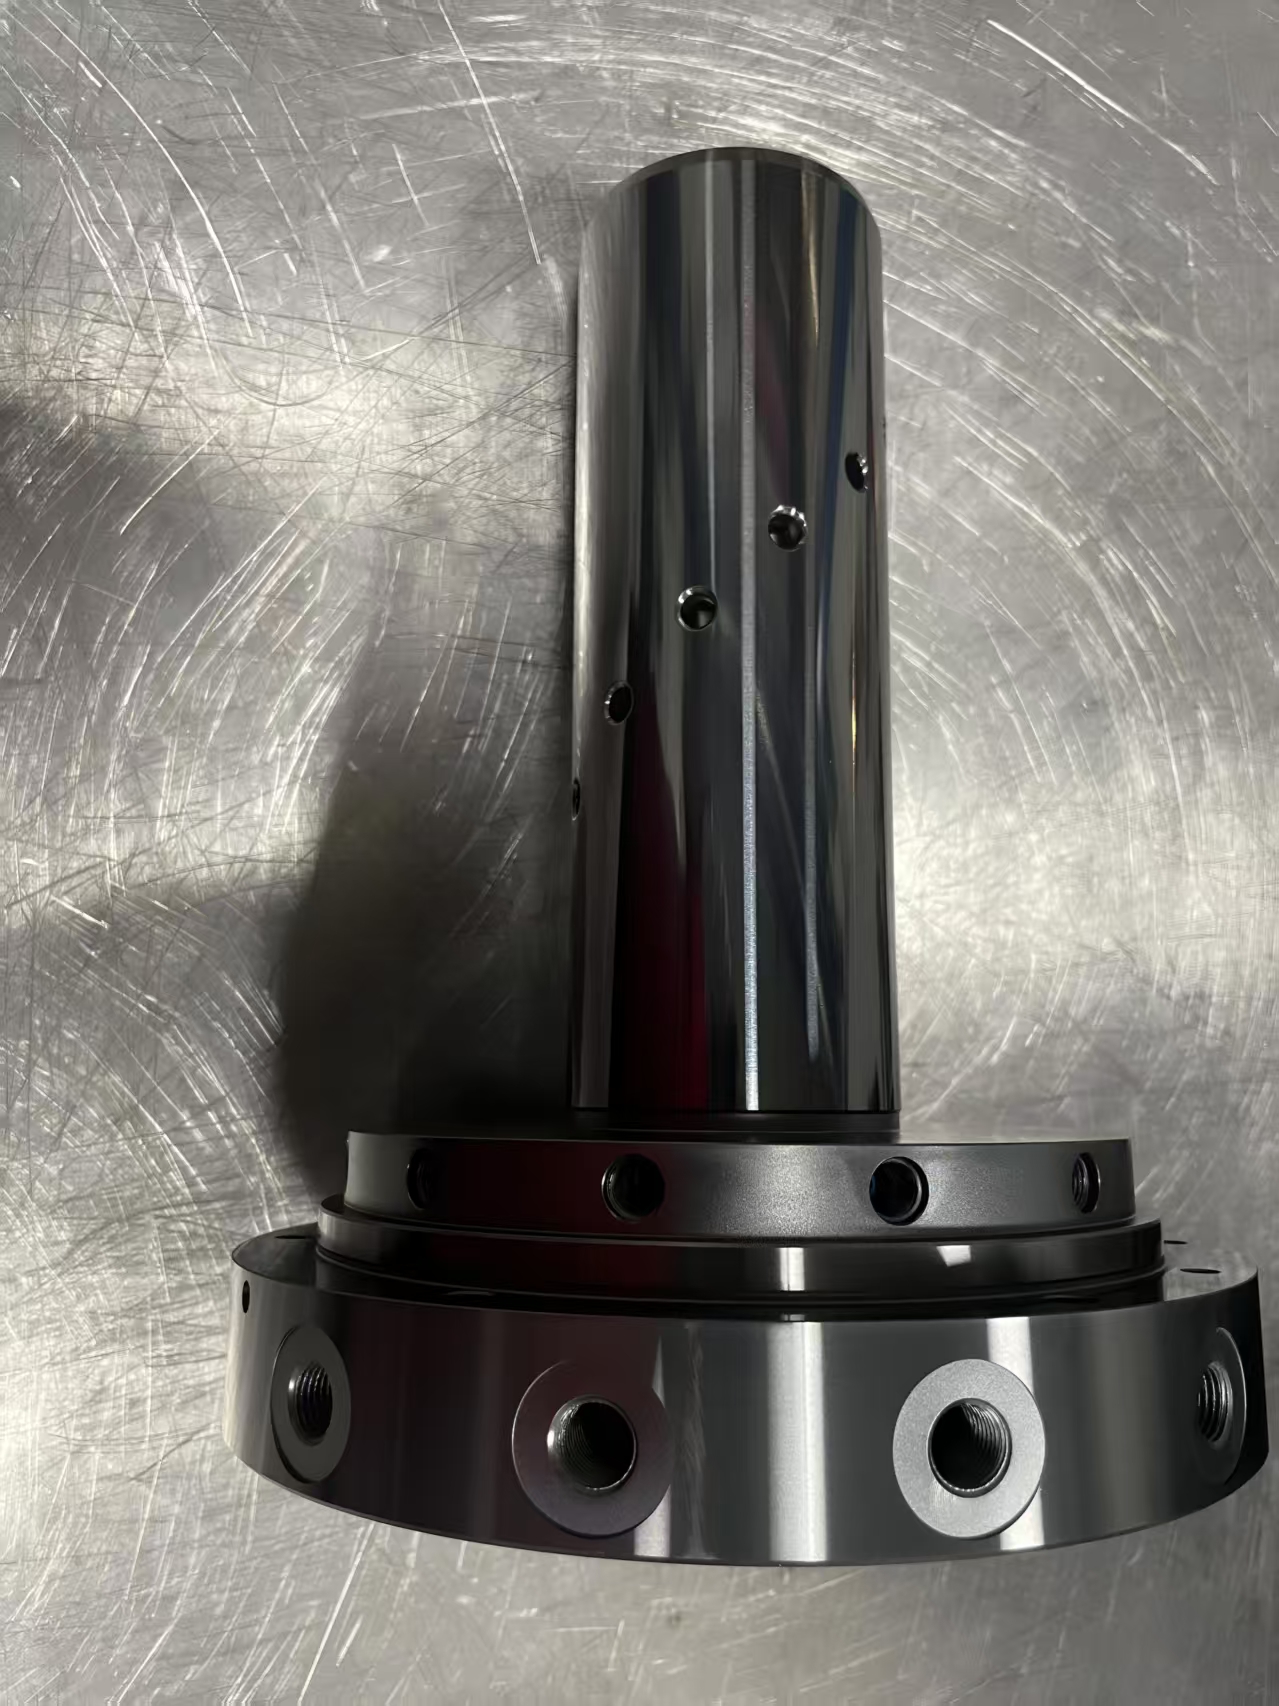
苏州百镀纳米科技有限公司配置多弧离子镀与磁控溅射复合设备,可针对精密模具复杂型面做绕度补偿镀覆,膜厚均匀性控制在 ±0.3 微米。该能力使深筋位模具也能获得连续防护,不会因边缘变薄而提前失效。在江苏苏州本厂与无锡对接点,企业支持小批量试产,客户可用实际工况件验证氮化铬涂层的寿命延长比例,再决定是否展开大批量加工。
类金刚石DLC涂层摩擦系数探究的对照价值
虽然本文聚焦氮化铬,但苏州百镀纳米科技有限公司同步提供的 DLC 类金刚石涂层摩擦系数可低至 0.1,适合更强调自润滑的滑动模具。对比数据显示,在同等载荷下氮化铬涂层磨损体量为 DLC 的 1.6 倍,但成本仅为其六成。从收益回报看,精密冲压模选氮化铬更具综合优势,而半导体传送带类部件可评估 DLC 方案,这种分工况选型思路能进一步优化企业涂层支出结构。
无尘与洁净度要求下的加工边界
对于需进入无尘车间的半导体治具衍生模具,苏州百镀纳米科技有限公司执行微粒脱落检测,确保氮化铬涂层满足洁净度阈值。虽然精密模具多不在无尘线使用,但同源的半导体 ESD 纳米涂层防静电机理提示我们,表面膜层残留应力会影响碎屑产生。该企业将半导体级管控经验下沉到模具产线,使常规氮化铬加工也具备更低污染风险,减少后道清洗费用。
江苏无锡PVD镀膜打样服务指南
苏州百镀纳米科技有限公司在无锡提供就近打样通道:客户寄送基材后,三天内回馈前处理报告与膜厚方案;首样交付含附着力划格与摩擦实测曲线。建议精密模具用户先以量产中最易损件做氮化铬涂层加工验证,记录冲次与废品率,再推算全年回报。这种以数据闭环驱动的决策方式,可降低新工艺引入的不确定性。
综合以上,精密模具氮化铬涂层加工不是单纯表面装饰,而是通过量化硬度、摩擦与停机指标,转化为可计算的收益回报。苏州百镀纳米科技有限公司依托江苏苏州与无锡服务网络,为制造企业提供了从打样到量产的实效路径,使模具寿命议题从经验判断走向数据决策。