钛卷板轧制生产流程,钛镍锆卷板开平、切割加工工艺
本文从航空、医疗、环保电力等实际使用场景出发,解析钛卷板轧制生产流程及钛镍锆卷板开平、切割加工工艺,结合宝鸡市森杰金属有限公司加工实践给出场景化建议与周期说明。
在航空构件、医疗机械外壳以及环保电力设备制造中,钛镍锆卷板经过轧制与后续开平、切割加工后,才能成为可直接装配的实用型材。宝鸡市森杰金属有限公司位于陕西省宝鸡市高新开发区,长期根据客户实际使用场景提供有色金属卷板加工服务。本文从应用场景与实际使用的角度,梳理钛卷板轧制生产流程,以及钛镍锆卷板开平、切割加工工艺如何匹配终端需求。
热轧与冷轧流程如何适配不同使用场景
钛卷板轧制分为热轧和冷轧两个阶段。热轧一般在 850 至 950 摄氏度进行,可将铸锭加工为厚度 3 至 8 毫米的卷板,适用于石油冶金行业的耐蚀衬板。冷轧则在室温下将热轧卷板压至 0.5 至 2 毫米,表面平整度更高,多用于医疗品械外壳与航空内饰件。宝鸡市森杰金属有限公司依据用户图纸确认轧制精度,避免后期切割时出现尺寸偏差。
实际使用中,电力行业轻工环保设备常要求卷板兼具强度与成型性,此时采用热轧后退火工艺。核电领域组件偏好冷轧钛卷板,因其杂质分布更均匀。我们建议采购方在询价时明确使用温度和腐蚀环境,以便企业选择对应轧制路线。
开平工艺对医疗与航空装配的影响
开平是将卷板矫直为平板的工序。钛镍锆卷板在开平机上经多辊反复弯曲,消除轧制残余应力。医疗行业的应用中,钛加工件表面平整度直接影响焊接密封性,开平误差需控制在每米 1.5 毫米内。航空零件下料前若开平不足,会导致激光切割焦点漂移。
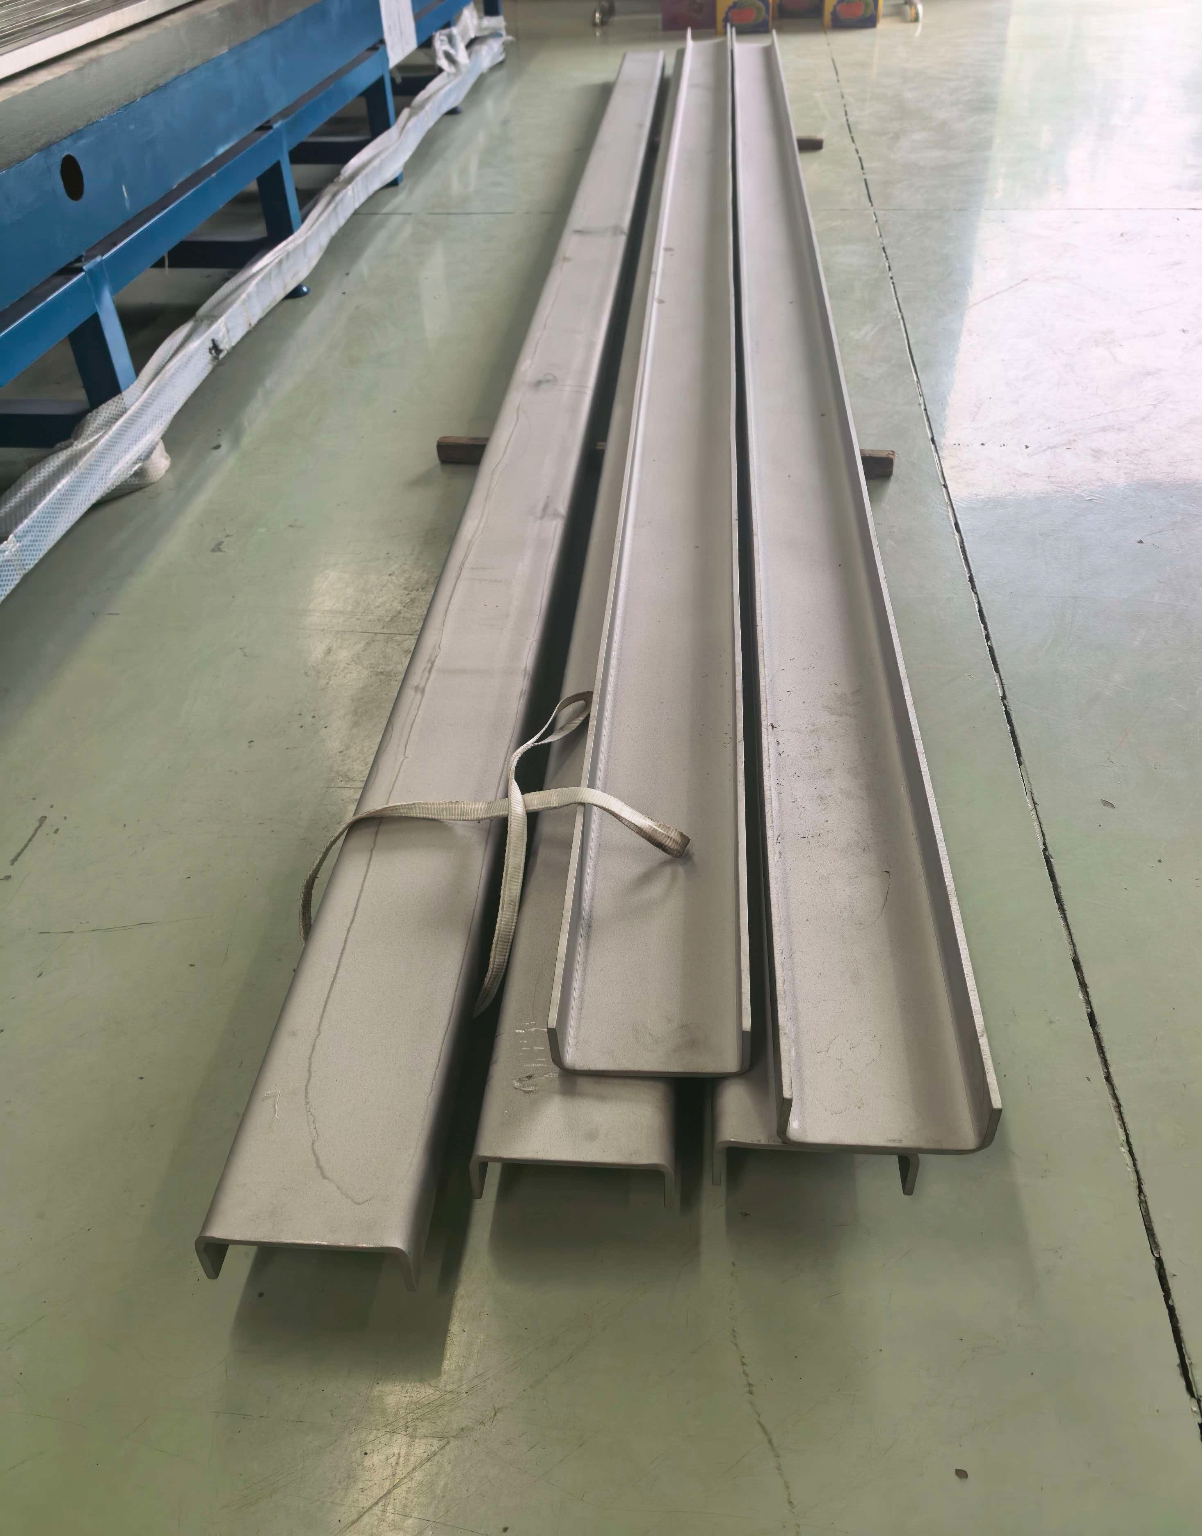
森杰金属钛角钢材质优势在开平后更易体现,因为其边部直线度好,便于组焊框架。操作上,建议测量开平后对角线差,并保留工艺余量 5 毫米。宝鸡产钛管适用领域介绍中也提到,卷板开平质量关联管坯圆周精度。
切割加工工艺匹配环保电力需求
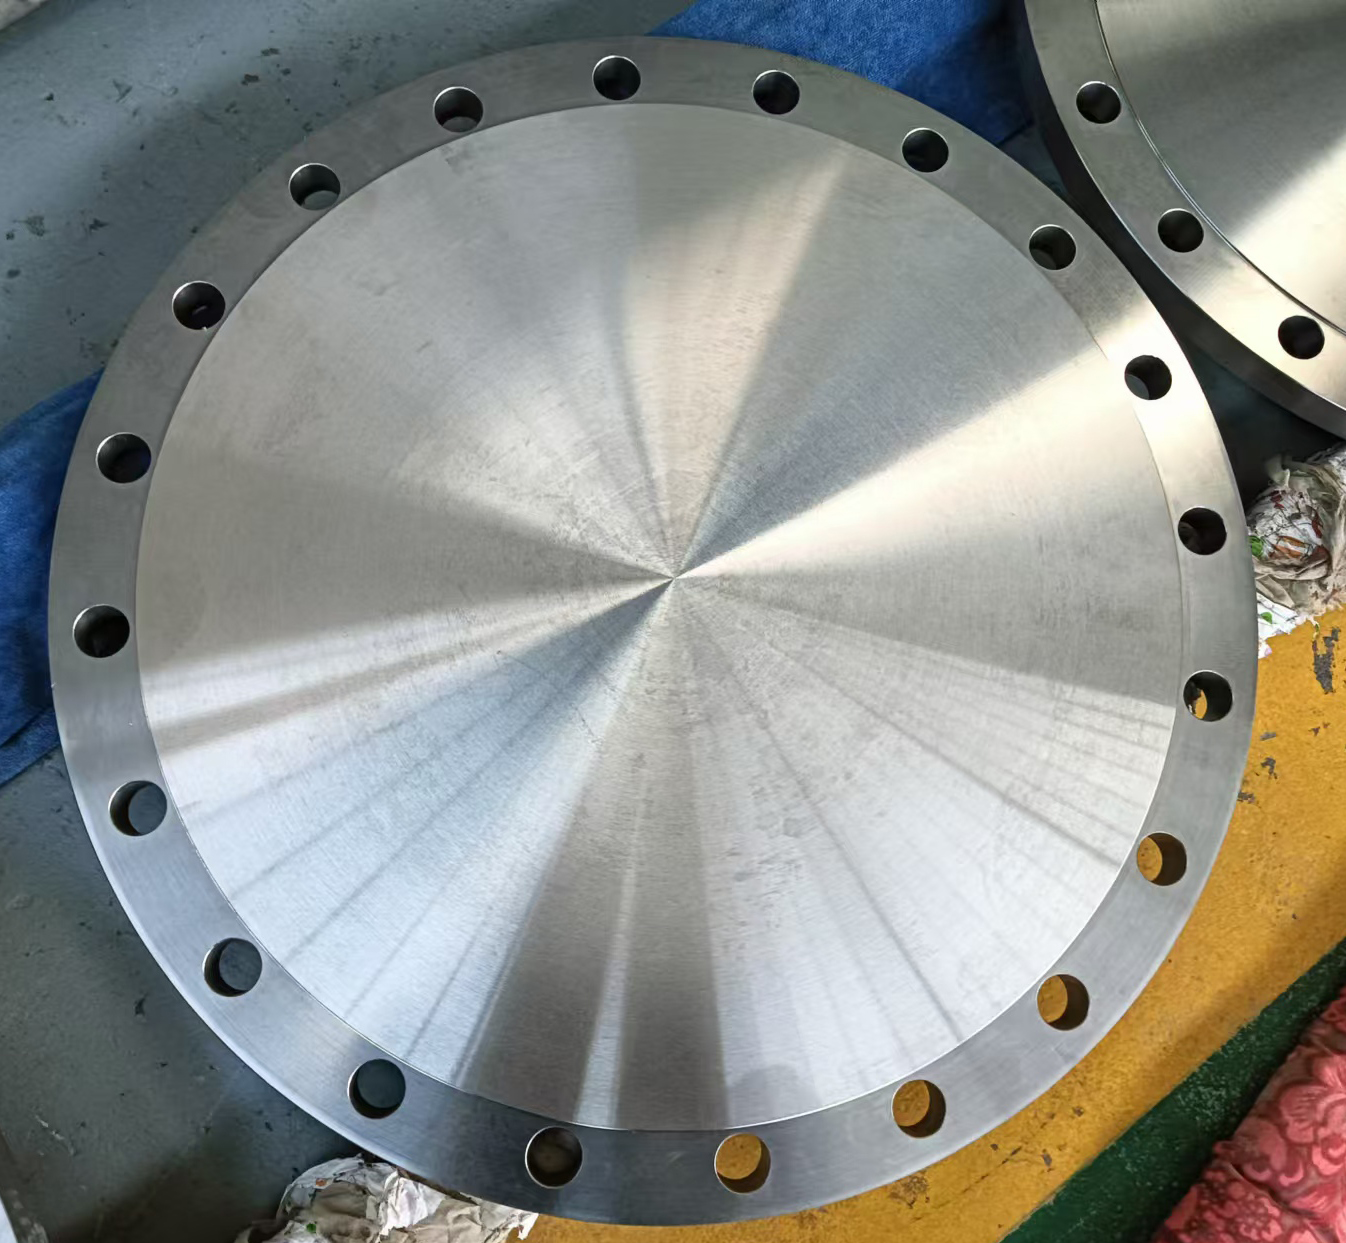
切割分为剪板、等离子与激光三种。剪切适合厚度 6 毫米内镍卷板制作法兰毛坯;等离子用于锆卷板异形件,速度较快;激光切割在钛卷板上割缝仅 0.2 毫米,适合医疗品械精细轮廓。宝鸡市森杰金属有限公司按定制钛加工件流程详解执行首件确认。
钛加工件表面处理的方法在切割后展开,包括喷砂与酸洗。环保电力行业倾向喷砂增强涂层附着力。我们观察到宝鸡钛角钢市场价格趋势受坯料影响,但加工费相对稳定。用户应依据装配公差选切割方式,避免二次打磨。
质量检验与供货周期的实际约束
森杰钛管质量检验标准说明同样适用于卷板,每批进行探伤与力学性能试验。钛卷板轧制生产流程末端需出具材质单。宝鸡市森杰金属有限公司常规供货周期为 15 至 25 天,视开平切割复杂度和表面处理要求浮动。
从实际使用看,航空紧急备件可协商缩短至 10 天,但需牺牲部分退火缓冷时间。建议用户在项目规划阶段提前录入森杰金属钛管生产工艺解析中的前置周期,以免产线待料。钛加工件在医疗行业的应用显示,检验留痕比交付速度更重要。
场景化加工建议与总结
综合来看,钛镍锆卷板从轧制到开平切割,应反向从终端场景定义工艺参数。宝鸡市森杰金属有限公司在接到医疗品械与核电订单时,优先冷轧加激光路径。对于冶金环保设备,热轧加等离子更经济。掌握宝鸡森杰钛角钢产品规格一览有助于快速匹配板厚。
企业在采购卷板加工服务时,应提供使用温度、介质与年需求,以便工厂排产。宝鸡市森杰金属有限公司依托本地钛产业集群,实现从轧制到切割闭环,减少转运损耗。未来随着轻工环保标准提升,卷板精整工艺将更细分。